
 中文简体
 English
 русский
 Español

快速结论:询价数控气门磨床之前需要确认什么
一份有价值的数控气门磨床报价,建立在六项信息之上:气门图纸、材料与硬度、目标公差与表面质量、砂轮类型、每班预期产量,以及首台设备的验收方式。这六项写清楚之后,供应商就能按你的工件匹配机型,而不是给出一份通用方案。
很多询价邮件之所以来回沟通很久,是因为第一封只写了需要一台气门磨床。供应商不得不猜测加工对象是气门锥面、杆部、杆端还是锁夹槽,每猜一次就多一轮邮件。下面这份清单把这些猜测变成一张简短的数据表,你可以在发出第一封询价之前先填好。
- 气门图纸:盘部直径、杆部直径、总长和锥面角度。
- 材料与硬度:不锈钢、耐热合金或钛合金,以及锥面是否有硬质堆焊层。
- 公差与表面:锥面角度、同轴度和表面粗糙度目标。
- 砂轮与修整:陶瓷CBN、金刚石还是普通砂轮,以及砂轮如何修整。
- 产量与自动化:每班件数、手动或自动上下料、是否需要在线测量。
- 验收方式:试加工批次、测量仪器和合格判定标准。
先确认阀门类型:发动机气门、浮动球球阀还是固定球球阀
气门磨床这个说法涵盖不止一类机床,询价的第一句话就应该说明你指的是哪一类。发动机气门磨床加工的是内燃机的提升式气门,主要加工面是锥面、杆部和杆端。工业阀门磨床加工的是管道阀门的密封面,而球体的球面与锥面是完全不同的几何形状。
大型球阀磨床需要夹持沉重的球体并磨出真球面,它的主轴布局、工件夹持和砂轮轨迹都与锥面磨床不同。一家欧洲机床制造商公开的资料显示,其球阀磨床可加工1英寸到72英寸的球体,圆度优于0.01 mm。浮动球球阀磨床的重点,是夹在两个阀座之间的球体的圆度和表面质量。固定球球阀(耳轴式)磨床通常面对更大更重、由耳轴支撑的球体,因此承载能力和工件夹持刚性会排到需求清单的前列。
机床布局同样重要。立式数控阀门磨床让工件轴线处于竖直方向,适合较重或大直径的工件,占地面积也相对较小。Global Information, Inc. 的一份市场报告指出,卧式、便携式和立式配置在工厂里并存使用,分别对应不同的产能和场地需求。
范围说明:江苏吉斯特科技的数控气门磨床产品线面向发动机气门,涵盖锥面、杆部、杆端和锁夹槽加工。本文的清单围绕这一范围展开,其中的数据表思路同样适用于其他阀门类型。
| 阀门类型 | 典型磨削任务 | 需要明确的数据 |
|---|---|---|
| 发动机提升式气门 | 锥面、杆部、杆端、锁夹槽 | 锥面角度、同轴度、表面粗糙度 |
| 浮动球球阀 | 球体球面 | 球径、圆度、表面质量 |
| 固定球球阀 | 重型夹持下的大型球体 | 球体重量、圆度、涂层 |
| 重型阀门零件 | 立式数控阀门磨床布局 | 工件重量、回转直径、高度 |
数控气门磨床如何工作,各部分起什么作用
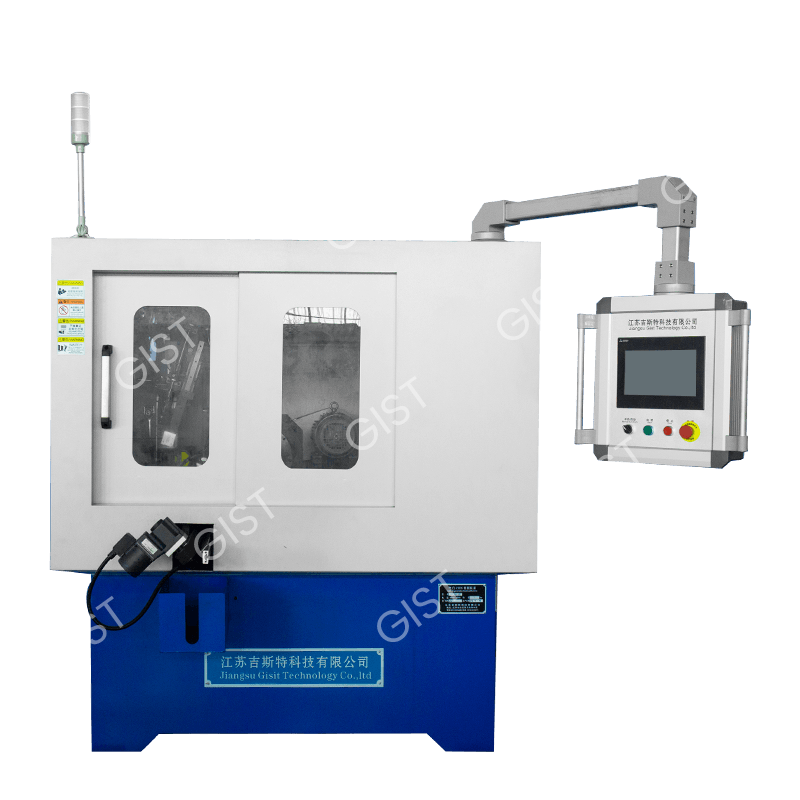
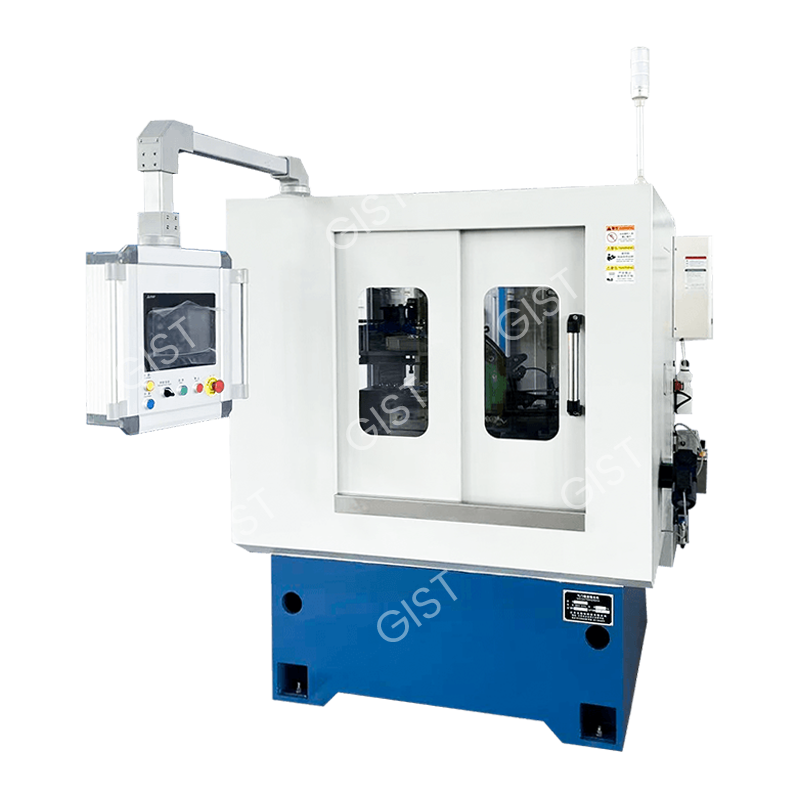
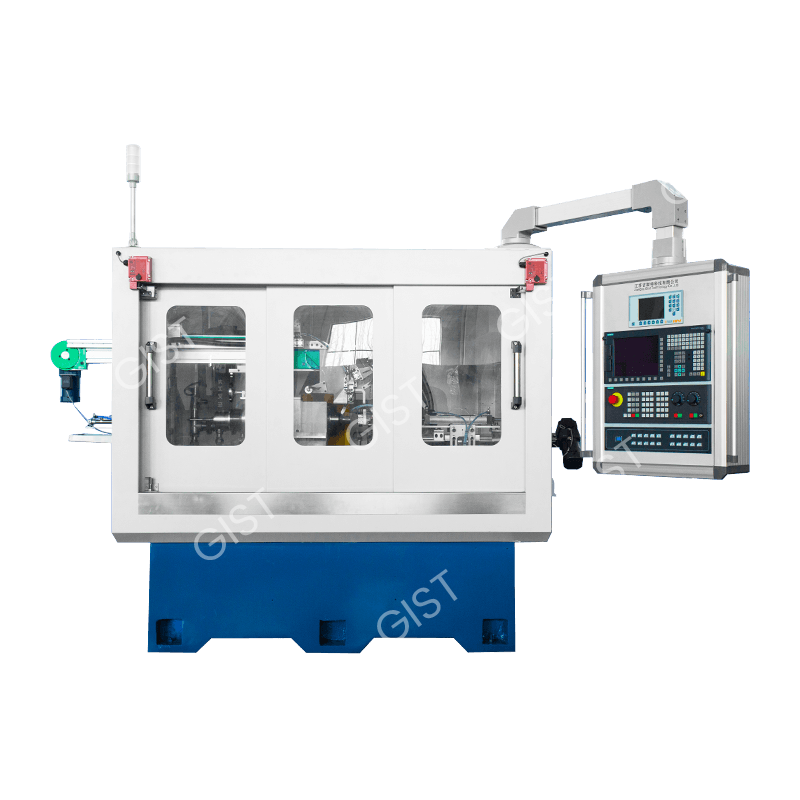
据江苏吉斯特的产品页面介绍,数控气门磨床是专为发动机气门精密加工而设计的数控磨削设备,主要用于气门锥面、杆部和端面的加工。了解各部分的作用,有助于你逐项对比两份报价。
- 数控系统。对砂轮进给速度、砂轮转速和工件转速进行编程控制,使同一套磨削循环可以在每一件气门上重复执行。
- 砂轮修整系统。金刚石滚轮自动修整砂轮,使砂轮形状和表面状态在连续生产中保持稳定。
- 自动对刀与测量。传感器检测气门尺寸,系统实时调整磨削参数。
- 多轴联动。X轴和Z轴联动,可在一个组合循环里完成锥面和杆部磨削,有利于角度和尺寸精度。
开机前与运行中的检查事项
- 确认气门夹紧牢固,加工过程中不会松动。
- 根据气门材料选择砂轮和切削参数,例如不锈钢或耐热合金。
- 输入锥面角度和杆部直径,并通过仿真验证程序。
- 设定砂轮转速、进给速度和冷却液流量,磨削时留意过热或振动。
数控与手工气门磨削对比:差别体现在哪里
数控与手工气门磨削的核心差别,在于工艺经验存放在哪里。手工磨削的经验在操作者身上,进给量和表面质量靠经验和目测判断。数控磨床的经验则存放在程序、砂轮修整循环和测量流程里,同一套设置可以跨班次、跨操作者重复使用。
手工作业仍有一个优势:单件换型很快,不需要事先准备程序和工装。当批量重复、表面和角度要求较高,或者工厂需要测量记录时,数控磨削的价值才会体现出来。下表列出了两者在实际使用中的差别。
| 项目 | 手工磨削 | 数控磨削 |
|---|---|---|
| 参数控制 | 依靠操作者经验和目测 | 编程设定进给、转速和旋转 |
| 批次一致性 | 随操作者和班次变化 | 每件使用同一程序 |
| 砂轮修整 | 人工干预 | 金刚石滚轮自动修整 |
| 记录 | 手写记录或没有记录 | 配置后可输出机床与测量数据 |
| 新气门换型 | 单件换型快 | 需要程序和工装准备 |
如需了解更多,可阅读吉斯特发布的相关文章(英文页面):5 Advantages of CNC Valve Grinding Machines Over Traditional Grinding Machines。
气门磨床与研磨机对比:先判断要采购哪个工序
气门磨床与研磨机的对比,本质上是两个工序阶段的对比。两者加工的是同样的密封面,但承担的任务不同,询价时应当说明新设备要替代哪一个工序。
-
磨削
用结合剂砂轮去除余量并形成几何形状,例如锥面角度、杆部直径和端面。数控系统设定进给、转速和砂轮轨迹。
-
研磨
在工件与研具之间使用游离磨料,改善平面度和密封面质量,去除的材料很少。它属于精整工序,而不是成形工序。
在许多阀门工艺里,先磨削,再根据密封面需要进行研磨或抛光。如果你的工艺卡同时列出这两步,请向供应商确认报价机型覆盖哪一步,以及工件离开磨床时的表面粗糙度预期是多少。
为数控气门磨床整理工件与工艺数据
报价是否准确,取决于工件描述得是否清楚。下面这些信息,是磨削工程师确定机型、选择砂轮和估算节拍所需要的。
- 气门几何尺寸:盘部直径、杆部直径、总长以及锥面角度。
- 材料:钢、合金或钛合金,以及硬度和锥面硬质堆焊情况。
- 磨削部位:锥面、杆部、端面、杆端或锁夹槽。
- 加工余量:上一道工序在各个表面留下的余量。
- 公差目标:锥面角度、盘部与杆部的同轴度以及表面粗糙度。
- 产量与节拍:每班件数、每天班次以及预期增长。
- 产品种类:一台机床需要共用多少种气门规格,换型频率如何。
- 产线位置:磨床前后的工位,以及工件在工位之间如何流转。
Engine Builder 杂志曾报道一款无心磨削的发动机气门磨床,杆径4 mm到16 mm无需更换夹头或主轴,盘部与杆部的同轴度在0.01 mm以内。你可以把这类数据当作参照,用来描述自己工厂的杆径范围。一台设备能否覆盖全部范围,取决于具体机型和工装配置。
精度与表面质量:如何看待数控气门磨床的参数
精度数值只有连同测量方法和试件一起给出,才有参考意义。江苏吉斯特在其数控气门磨床介绍中列出的锥面角度精度为正负0.1度,表面粗糙度为Ra 0.4微米以下,目的是支持气门的密封性能。这些数值适合作为沟通的起点,不能替代针对你自己材料和公差的试加工。
| 参数 | 列出的数值或功能 |
|---|---|
| 锥面角度精度 | 正负0.1度 |
| 表面粗糙度 | Ra 0.4微米以下 |
| 砂轮选项 | CBN或金刚石砂轮 |
| 适用工件材料 | 钢、合金和钛合金气门 |
| 自动化功能 | 自动上下料、自动对刀、砂轮自动修整 |
| 测量 | 可选在线测量及误差补偿 |
供应商给出任何精度数值时,可以追问下面四个问题:
- 这个数值是在什么材料和硬度的工件上得到的?
- 测量了多少件,使用了什么仪器?
- 距离上一次砂轮修整已经磨了多少件?
- 这个数值对你的锥面角度和杆部直径是否同样适用?
砂轮、修整与工装选择
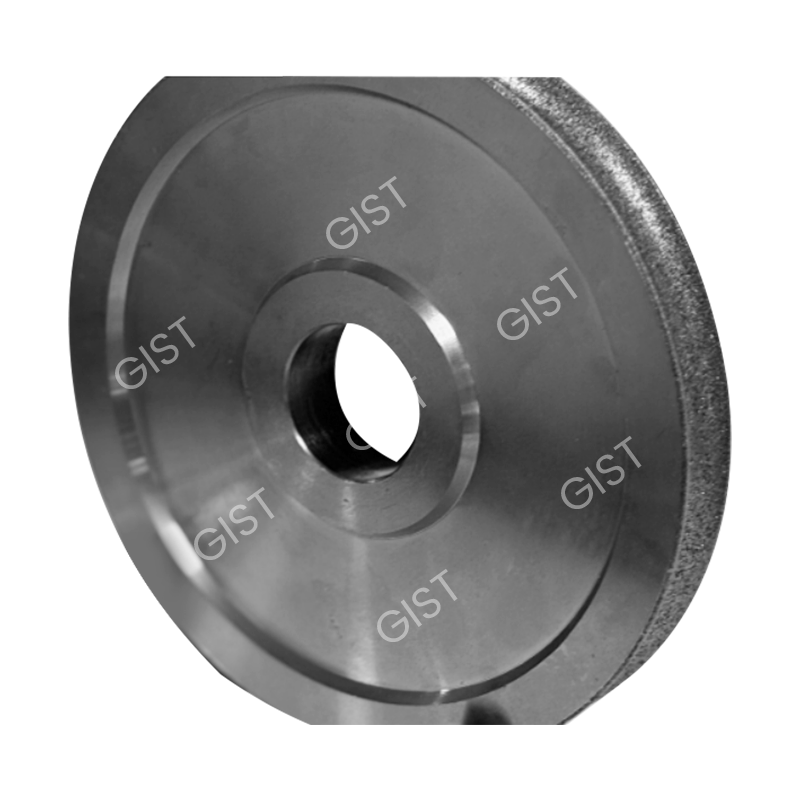
砂轮的选择会同时影响表面质量和产线节奏。吉斯特介绍称,CBN或金刚石砂轮耐磨性较高,适合大批量连续加工。如果产量或材料并不需要CBN,普通砂轮仍然是可选方案,供应商可以根据你的气门和产量给出建议。
-
陶瓷CBN砂轮(GV-01A)
配备陶瓷CBN砂轮的精密锥面磨床,面向砂轮磨损和形状稳定性在长时间连续生产中比较重要的锥面加工。
-
普通砂轮(GV-01B)
使用普通砂轮的锥面磨床,适合使用常规磨料、同时希望对锥面磨削工序进行数控控制的工厂。
请向每家供应商索取砂轮规格、修整周期、换砂轮所需时间,以及替换砂轮的供应渠道。吉斯特的产品目录里同样列有磨具和机床配件,首批耗材的采购可以因此更省事。
自动化、测量与数据:围绕磨床规划产线
与前后工位匹配良好的磨床,比放错位置的快速磨床更有助于提高产出。发出询价之前,先写清楚工件如何进入磨床、如何离开,以及在哪个位置测量。
该报告给出的市场规模为:2025年14.3亿美元,2026年15.6亿美元,2032年25.4亿美元,年复合增长率8.49%。报告同时指出三个采购趋势:机床数据接入工厂级制造执行系统,用于预测性维护和过程追溯;远程诊断;以及随着经验丰富的技术人员退休而增加的培训需求。这些趋势可以转化为询价时的具体问题:
- 上下料:手动、桁架还是机器人,以及机床如何向相邻工位发出信号。
- 在线测量:在线测量系统是标配还是选配,是否能补偿砂轮磨损。
- 数据输出:控制系统可以向你的系统导出哪些参数和测量结果。
- 远程支持:诊断如何接入,由谁来访问。
- 操作培训:是否涵盖编程和砂轮修整。
关于产线规划,可参阅吉斯特的两篇文章(英文页面):Engine Valve Automated Production Line: Stations, Grinding and Specification Guide 和 CNC Engine Valve Turning Machine: How to Specify One That Holds Tolerance。
询价单中建议写入的十个问题
可以把下面的问题直接复制到第一封询价邮件里。每个问题都会促使供应商给出具体答复,也便于你比较不同供应商的报价。
- 哪个型号适合我的气门类型,报价配置里包含哪些选配项?
- 我的材料上预期能达到什么锥面角度和表面粗糙度,如何测量?
- 报价使用哪种砂轮,修整周期和换砂轮流程是什么?
- 每道磨削工序单件气门的预估节拍是多少?
- 提供哪种上下料方式,如何与磨床前后的工位衔接?
- 在线测量是标配还是选配,能否补偿砂轮磨损?
- 控制系统可以向我的生产系统导出哪些数据?
- 机床随附哪些工装和夹头,不同气门规格之间换型需要多长时间?
- 对电力、冷却液、压缩空气、占地面积和地基有什么要求?
- 服务方案包含哪些内容:安装、培训、远程支持和备件清单?
值得先了解的数控气门磨床型号
吉斯特的产品线覆盖发动机气门的主要磨削工序。下面是采购方通常优先了解的四个型号,完整产品线还包括船用锥面磨床、锁夹槽磨床和CBN杆端磨床。

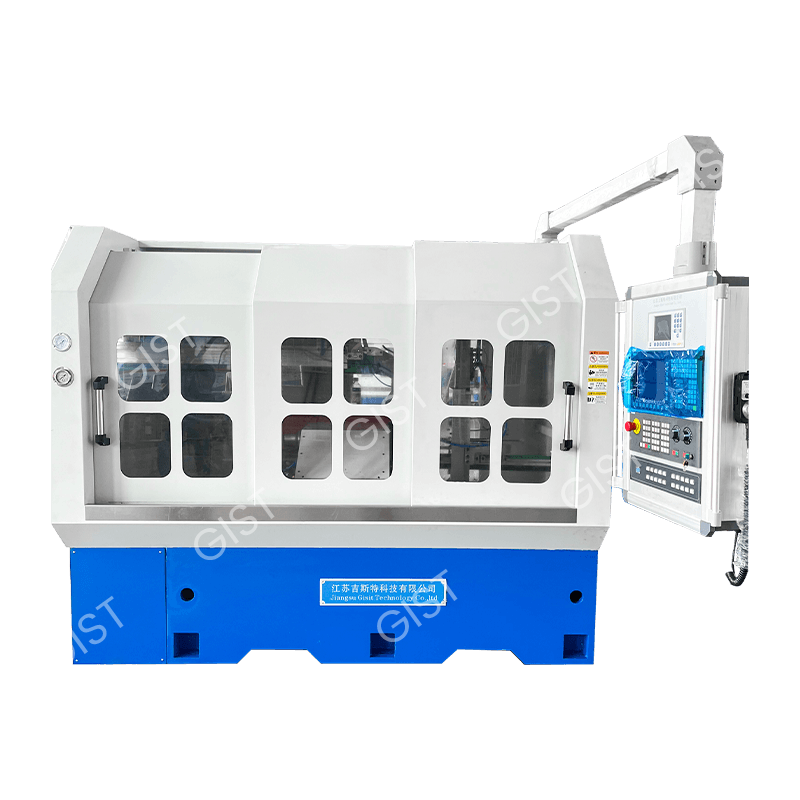
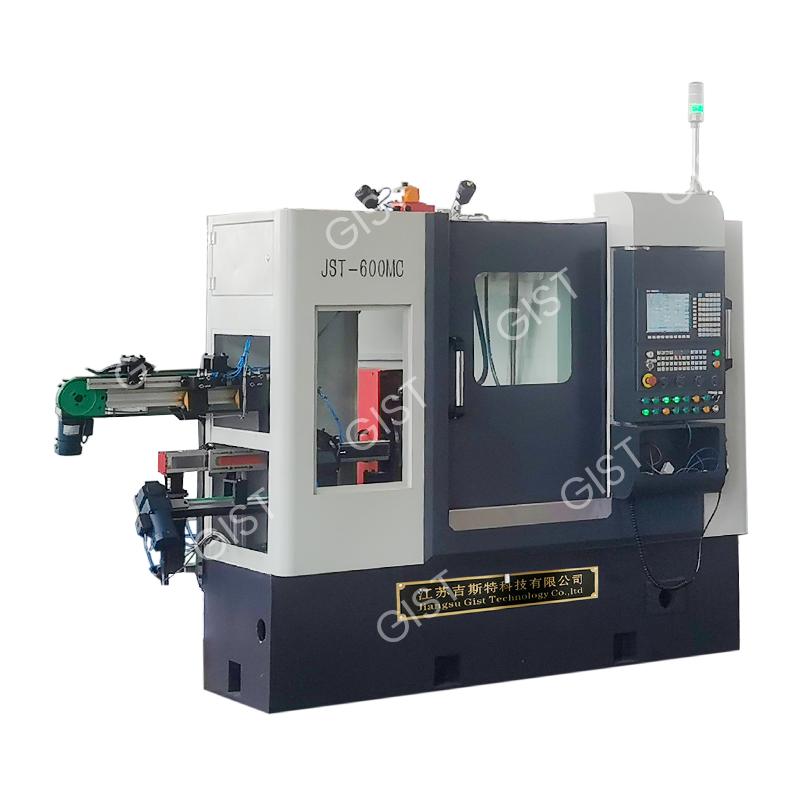
试磨与验收方案
试加工批次可以把数据表上的数字变成你自己工件上的证据。下单之前先约定好下面这些步骤,双方对结果的理解才会一致。
- 提供样件和图纸。写明材料、硬度和需要磨削的部位。
- 约定测量方法。明确仪器、抽检件数和抽检间隔。
- 进行试加工。记录程序、砂轮类型、修整周期和节拍。
- 共同复核数据。对照目标值检查锥面角度、同轴度和粗糙度。
- 写明验收标准。把方法和限值写入订单技术要求。
- 现场复测关键项目。设备安装后,用你自己的工件和操作人员再次确认结果。
服务、备件与培训
磨床会使用很多年,因此服务方案值得与设备本身同样认真对待。吉斯特在其服务支持页面列出了项目服务、现场服务、远程服务和配件服务。比较供应商时,可以要求对方以书面形式说明下面几项:
- 安装与调试的范围,以及地基和公用设施由谁来准备。
- 操作与维护培训,包括编程和砂轮修整。
- 远程诊断,以及出现故障时的响应流程。
- 推荐备件清单,包括砂轮和修整工具等易损件。
关于江苏吉斯特科技,以及如何询价
江苏吉斯特科技有限公司的前身是东台市伟锋机械厂,创立于2012年,新公司成立于2020年4月。公司是一家集开发设计、生产制造、销售及售后服务于一体的整机自动化设备制造厂家,拥有一批技术丰厚的设计团队和高素质的一线技能员工,可以根据客户要求,精心订制各种高精度、智能化的制造设备。
- 厂区:位于东台市五烈镇工业集中区1号,占地22亩,厂房建筑面积11000平方米以上,总投资1亿元。
- 建设进度:2021年初开工建设,2022年初竣工入驻。
- 应用领域:设备应用于机车、发电机组、矿山机械、商用车和船舶等发动机核心部件领域。
- 合作与出口:公司拥有自主进出口权,设备已出口到20多个国家和地区,并与国内外发动机零部件和气门生产企业保持合作。
准备好发送你的数据表了吗?请通过联系页面提供气门图纸、材料、公差目标和预期产量,工程团队可以据此提出匹配的数控气门磨床配置方案。
数控气门磨床常见问题
-
Q1:数控气门磨床用来做什么?
它在数控系统控制下磨削气门的精密表面。对发动机气门来说,主要是锥面、杆部、端面、杆端和锁夹槽。
-
Q2:数控气门磨床是如何工作的?
数控系统编程控制砂轮进给、砂轮转速和工件转速。金刚石滚轮修整砂轮,传感器检测气门尺寸,X轴和Z轴联动完成锥面和杆部磨削。
-
Q3:气门磨削与研磨有什么区别?
磨削使用结合剂砂轮去除余量并形成几何形状。研磨使用游离磨料改善密封面质量,去除的材料很少。
-
Q4:数控与手工气门磨削有什么区别?
手工磨削依靠操作者的经验和目测。数控磨削重复执行编程设定的参数,还可以配备自动修整和在线测量。
-
Q5:数控气门磨床能达到什么精度?
吉斯特列出的锥面角度精度为正负0.1度,表面粗糙度为Ra 0.4微米以下。实际结果取决于材料、砂轮和测量方法,建议用你的工件做一次试加工。
-
Q6:气门磨床有哪些类型?
常见类型包括锥面磨床、杆部或外圆磨床、头部成型磨床、杆端磨床和槽磨床。工业阀门方面还有球阀磨床,包括大型球阀磨床的布局。
-
Q7:如何选择气门磨床?
先确定阀门类型和图纸,再明确材料、公差、砂轮类型、产量和自动化程度,最后通过试加工批次和书面验收标准确认选择。
-
Q8:一台机床能否磨削不同尺寸和类型的气门?
在限定范围内通常可以,需要为每种规格配备工装、夹头和程序。请把完整的尺寸范围告诉供应商,让报价体现换型方式。
-
Q9:询价时应该提供哪些信息?
提供气门图纸、材料与硬度、公差与表面要求、每班预期产量、上下料偏好以及测量需求。
-
Q10:浮动球球阀或固定球球阀磨床与发动机气门磨床是同一种设备吗?
不是。浮动球球阀磨床或固定球球阀磨床是在重型工件上磨出球面,而发动机气门磨床加工的是锥面、杆部和杆端。