
 中文简体
 English
 русский
 Español

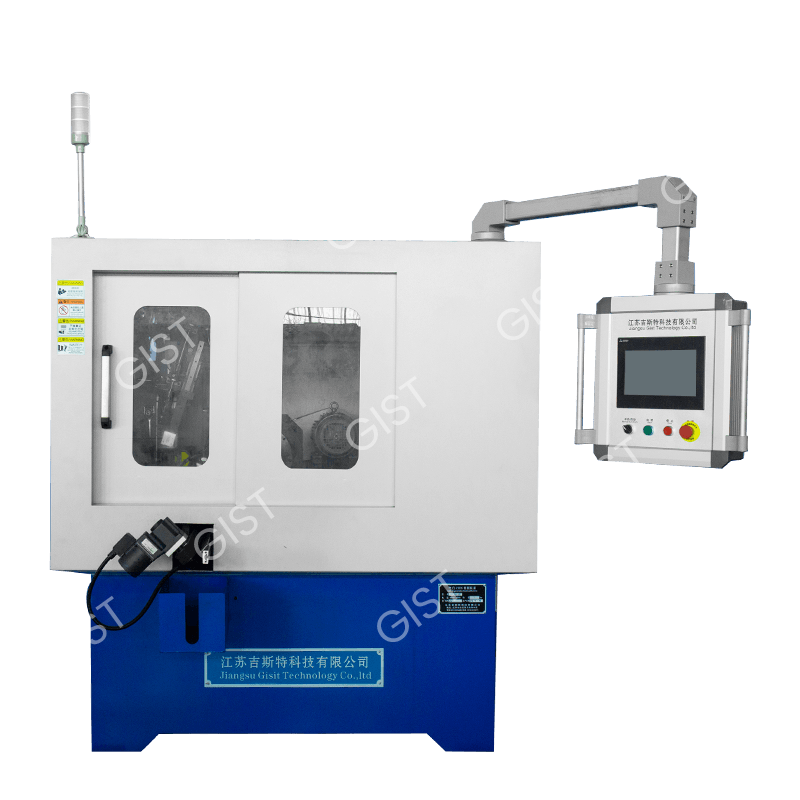
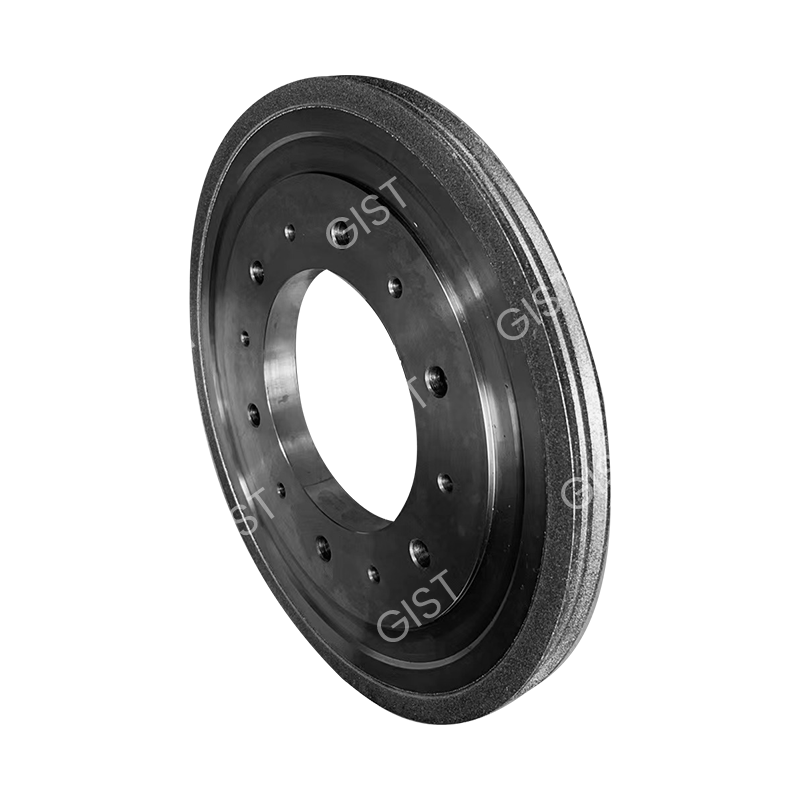
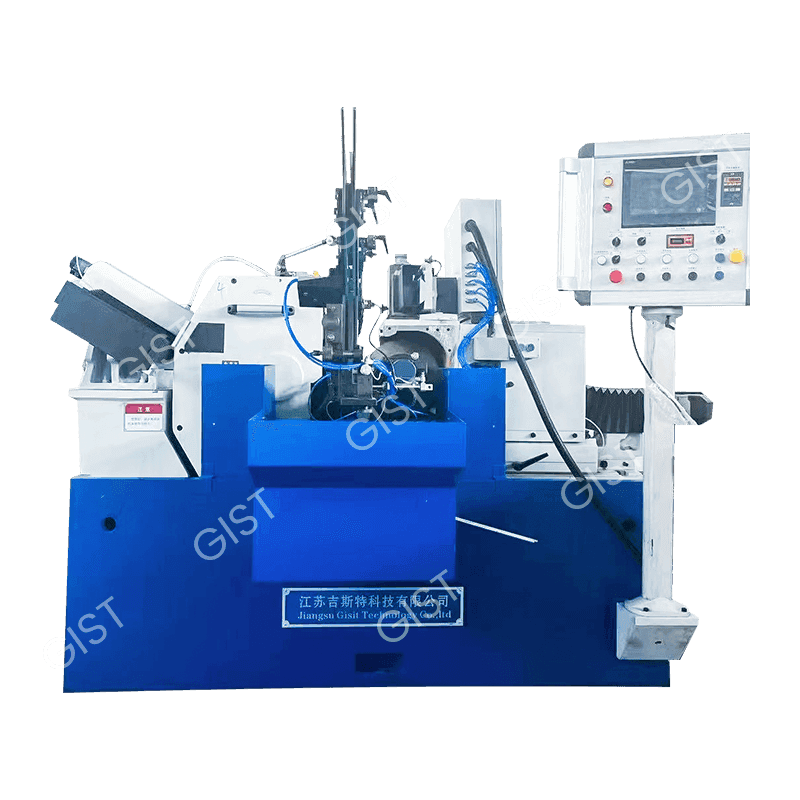
普通砂轮无心磨床
Cat:无心磨床
所属分类:无心磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息两个阀门工厂可以加工相同的图纸,但仍然以截然不同的产量完成一个班次。差距很少是主轴转速。问题在于生产线中的每台发动机气门制造机器是否都指定了相同的公差和相同的节拍时间。
首先得出结论:逐个工位购买一条发动机气门生产线,但根据相同的两个数字(图纸上阀座面和阀杆的公差以及订单要求的节拍时间)来确定每个工位的尺寸。从砂轮等级到主轴功率的其他一切都与这两个数字有关。
接下来是工艺路线、每个阶段拥有的机器、每个站负责的公差以及值得写入采购订单的检查。
阀门最初是棒料(马氏体或奥氏体阀门钢),最后是经过研磨、测试和包装的部件。在这之间,有六个阶段,每个阶段都增加或保护价值。下表是乘用车或船用发动机阀门的典型路线;顺序会随着设计而变化,但责任不会。
| 舞台 | 机器 | 图中修复了什么 |
|---|---|---|
| 毛坯成型 | 电动镦粗机 | 头部体积、头部至茎部同心度、锻前晶粒流动 |
| 焊接 | 全自动等离子锥端或棒端焊接机 | 焊缝同心度、硬面合金的稀释度、孔隙率 |
| 热处理 | 回火炉 | 硬度分布在整个批次中,焊接后应力消除 |
| 机械加工 | 六工位深孔钻床、CBN总长切割机、棒材矫直机、锥体抛光机 | 阀杆孔同心度、总长度、直线度、预磨光洁度 |
| 磨削 | 数控阀门磨床,用于锥面、杆端、头部成型、锁紧夹槽和阀瓣外径;阀杆外径无心磨床 | 阀座几何形状、椭圆度、表面粗糙度Ra、沟槽位置 |
| 测试 | 气密性试验机加尺寸测量 | 泄漏率、最终几何形状、批次可追溯性 |
关于这张桌子,有两件事比其他事情更重要。磨削只出现一次,但在实际生产线上消耗四到六台机器,并且热处理在机加工之前进行,因此在切割最终几何形状之前设置硬度。如果顺序错误,则磨削余量因零件而异。从钢筋到成品阀门的完整路线在 这个过程分解 .
电动镦粗机是清单上最不吸引人的购买方式,也是最容易出错的产品之一。它夹住棒材,使电流流过棒材并扰动加热区域,直到为头部收集足够的材料。如果聚集的头部与阀杆不同心,则圆锥磨床在一侧去除的库存多于另一侧,并且在最终检查时出现跳动(在添加值之后)。
 GV-11S 阀门毛坯成型电动镦锻机 采用 Φ4–Φ12 毫米棒材形成发动机气门毛坯,具有同心大蒜头几何形状和报警保护自动化功能;在下游锥体研磨和焊接之前进行检查。 查看产品 →
双金属阀门采用等离子焊接。锥面焊接将硬面合金沉积在阀座上;杆端焊接使摇臂或挺杆工作的尖端硬化。同心度和稀释度是需要保持的两个参数。偏离中心的焊缝会将同样的问题推向下游,过度稀释会软化您所支付的层。
决定阀门密封和磨损是否均匀的每一个特征都是在磨床上完成的。下图显示了这些功能在典型阀门上的位置以及负责每个功能的机器。
表面光洁度是比较报价的最快方法。下图显示了阀门图纸中通常标注的指示性 Ra 目标;在将其视为规格之前,先根据您自己的图纸确认这些数字。
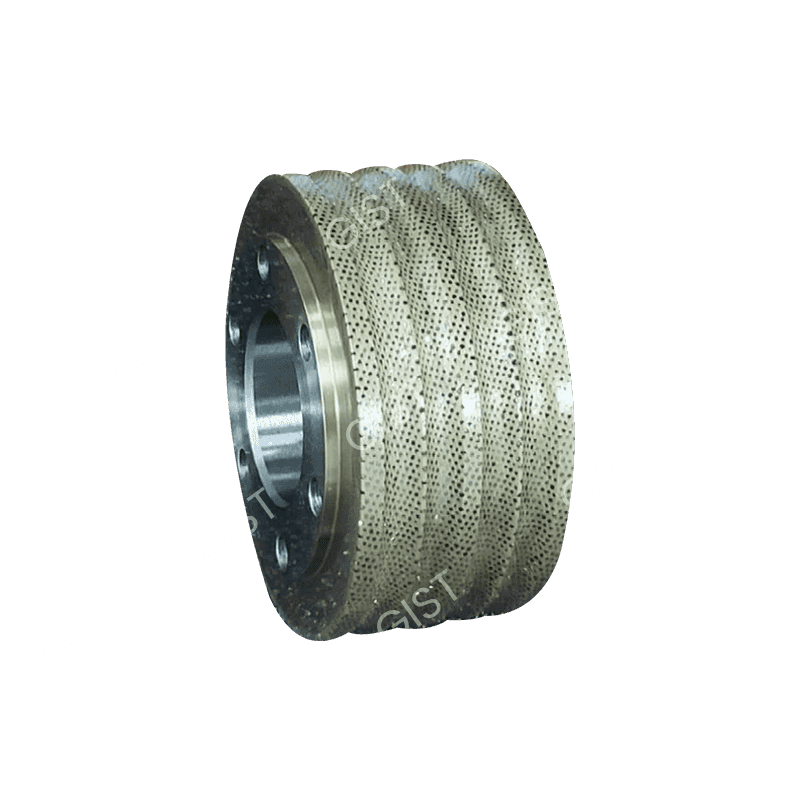
注意该图表的形状。阀杆外径和锥面具有最严格的光洁度,它们也是大多数图纸上公差带最小的两个特征。实际上,专用圆锥磨床上的陶瓷 CBN 砂轮比普通砂轮更能稳定地保持砂带,因为 CBN 可以保持其形状并且零件之间需要较少的修整。
 GV-01A陶瓷CBN阀锥磨床 数控圆锥磨床使用陶瓷 CBN 砂轮来保持阀锥上的紧密跳动和圆度,这在选择基于体积的阀杆精加工之前是相关的。 查看产品 →
体积决定茎的完成方式。每年大约有几十万个阀门, 数控阀门磨床 使用专用夹具通常就足够了,并且尺寸之间的转换保持快速。在此之上,无心平台(由调节轮和硬质合金导板支撑的杆)消除了夹具加载时间并保持直径连续测量。
气密性测试机是对整条生产线进行判断的地方,因此请正确使用仪器。仅返回通过或失败的泄漏测试不会告诉您任何有关漂移的信息。记录曲线的压力衰减测试可以告诉您趋势是否正在变化,同时仍有时间纠正研磨机。
 GV-12发动机气门气密性试验机 进气阀和排气阀的压力衰减泄漏测试,具有双通道进料和高精度流量传感;用它来判断成品阀门并捕捉漂移。 查看产品 →
将验收测试写入订单中。对于大多数阀门工厂来说,可行的协议如下所示:
机器计数是算术,而不是意见。将可用生产时间除以订单所需的阀门数量;结果就是您的节拍时间。
示例:单班工作时间为 7.5 小时,需要 1,200 个阀门,每个阀门的节拍时间约为 22 秒。如果圆锥磨床的周期为每个零件 40 秒,一台机器就无法跟上,而算术表明您需要两台机器,或者一台周期更短的机器,这通常意味着不同的砂轮和更硬的主轴,而不是更大的主轴。
签名前对每个站运行相同的金额。在纸上发现不匹配比在缓慢的抛光站后面安装一台闲置的研磨机要便宜得多。
它是阀门生产链中用于成型、焊接、机加工、研磨或测试阀门的任何机器——从毛坯阶段的电动镦锻机到最终的数控阀门磨床和气密性测试仪。
根据阀门设计,一条基本生产线运行六到十个站。双金属阀门增加了等离子焊接和回火,大批量工厂复制了锥体磨床和阀杆磨床以平衡节拍时间。
典型的生产目标是阀杆直径和锥体跳动为几微米,密封面上的表面光洁度约为 Ra 0.2 至 0.4 µm。船用和竞赛阀门通常规定更紧,因此请根据图纸进行确认。
专用研磨机适合较小的产量和频繁的尺寸变化,因为夹具可以快速设置。无心磨床在大批量生产中获胜,其中每个零件的装载时间在周期中占主导地位。
每台机器大约需要一到两周的时间进行安装、调平和首件批准,如果该机器是工厂中的第一台此类机器并且操作员仍在学习修整程序,则需要额外的时间。
主轴和轴承等级、轴数、轮组、测量和自动化水平。砂轮和修整系统通常比铸件更能解释两台外观相似的机器之间的价格差距。
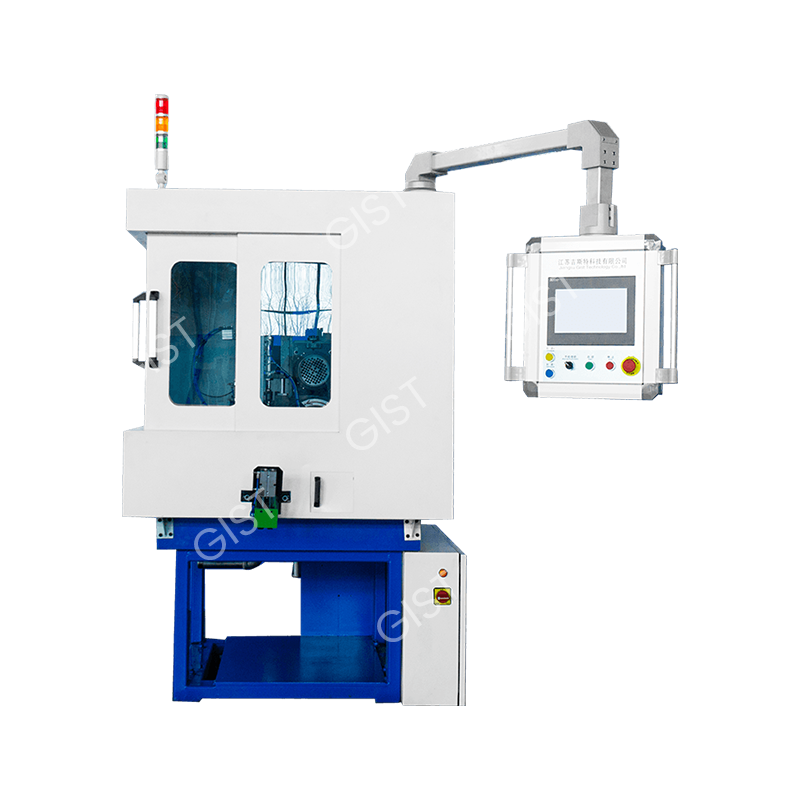
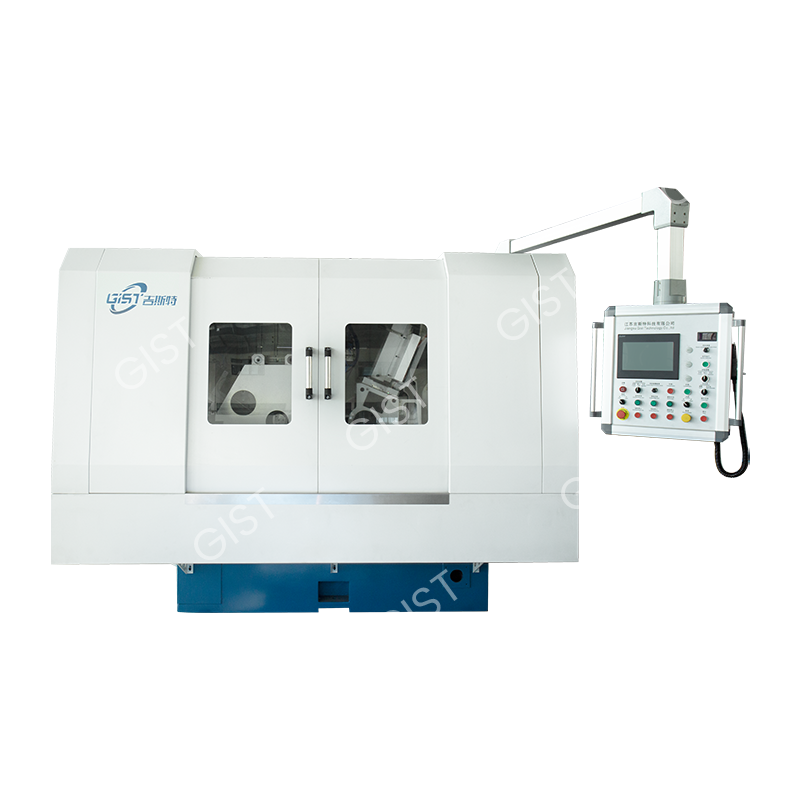
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息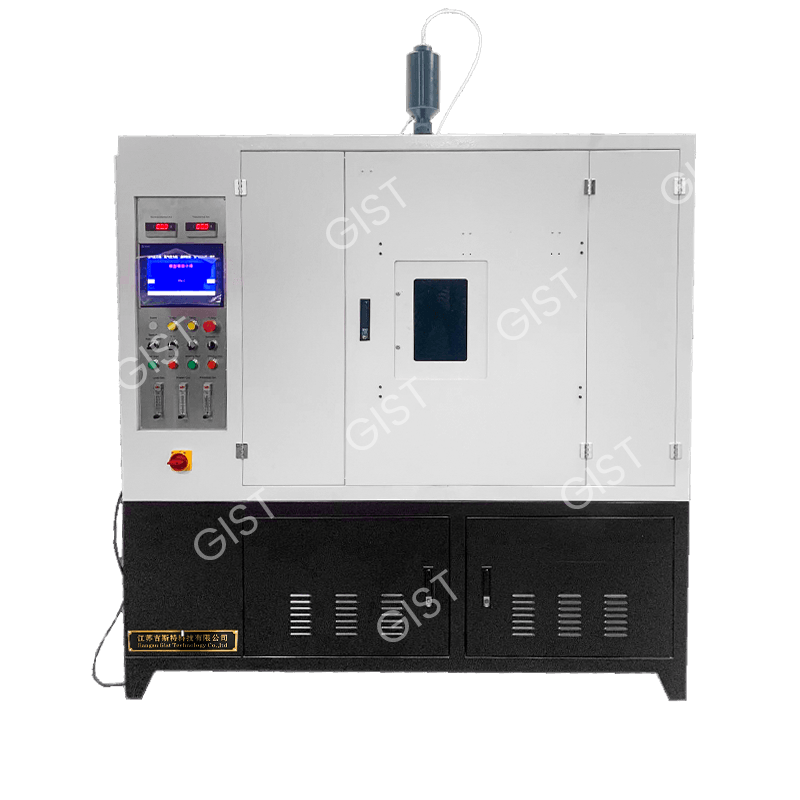
所属分类:等离子焊接设备 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息