
 中文简体
 English
 русский
 Español

快速结论:先看零件,再选数控车床
当工作范围、主轴、装夹、刀具和精度与日常加工的零件相匹配时,这台数控车床就是合适的选择。较快得出结论的方法,是先记录最大直径、最大长度、材料、公差和批量,再按九个因素逐台对比候选机型。在这九个方面与零件相符的机床,通常调整更少,运行中的停机也更少,更容易稳定保持公差。
本文写给正在比较金属数控车床的采购人员,适用于轴类、盘类、套类和发动机零部件加工。每一部分都会说明要检查什么、为什么重要,以及如何向数控车床供应商索取依据。
- 加工范围
- 机床布局
- 主轴通孔、功率与转速
- 卡盘与装夹
- 刀塔与刀具
- 精度与重复定位精度
- 机床结构与刚性
- 数控系统与自动化
- 厂家与售后支持
对比机型之前,先确定零件、材料和批量
不少失误的采购,是先选了机床,再去补零件清单。建议把顺序倒过来。一页纸的零件档案能让之后每个决定都对应真实生产,无论车间只加工一类轴件,还是同时加工五十个零件号。
| 项目 | 需要记录的内容 | 对选型的影响 |
|---|---|---|
| 直径与长度 | 棒料或锻件的最大尺寸及悬伸量 | 决定车削直径和顶尖间距离 |
| 材料 | 碳钢、合金钢、不锈钢、铝、黄铜 | 决定主轴功率、扭矩和冷却需求 |
| 公差与表面质量 | 直径公差、圆度、Ra目标值 | 决定精度、刚性和热稳定性要求 |
| 批量 | 每批件数、每月批次数 | 决定卡盘、刀塔和自动化配置 |
| 加工工序 | 车削、镗孔、切槽、螺纹、钻孔 | 决定刀塔工位数和动力刀具需求 |
现场建议:第一次与供应商沟通时,带上三张真实图纸,其中包含加工难度较大的零件。能加工难度较大图纸的数控车床,通常也能胜任同系列的其他零件。
数控车床加工直径与长度:先确定加工范围
加工直径和长度是规格书上首先看到的两项数据,也是容易看错的数据。床身上最大回转直径不等于最大车削直径,最大车削长度还取决于卡盘、刀具和尾座位置。建议要求供应商给出装好卡盘和刀塔之后的数值。
正确理解直径参数
- 床身上最大回转直径:不碰到床身的最大回转圆,通常大于刀塔能够到达的范围。
- 最大车削直径:刀塔处于工作位置时,刀具能够加工的最大工件直径。
- 棒料通过能力:可穿过主轴通孔的最大棒料直径,受通孔和卡盘限制。
最大车削直径应对应你最大的零件,再加上刀柄所需的余量。留出余量能让刀塔避开行程末端,因为在行程末端,刀具可达性和精度都会受影响。
线速度把直径和主轴转速联系起来
刀具都有适用的线速度范围,所以加工20 mm零件所需的主轴转速,远高于加工100 mm零件。线速度(米每分钟)等于圆周率乘以直径(毫米)再乘以主轴转速(转每分钟),然后除以1000。图1按固定1500 rpm应用了这一公式。
长轴加工数控车床
长轴需要沿长度方向得到支撑。车削加工中常用的经验规则是:长径比在3以内的零件,仅靠卡盘夹持即可;长径比约在3到10之间,通常需要尾座支撑;更细长的零件则适合配合中心架或跟刀架。需要对照最长的轴件,检查顶尖间距离、尾座行程和床身长度,并给两端留出刀具避让空间。
| 长径比 | 常见支撑方式 | 机床上需要检查的内容 |
|---|---|---|
| 约3以内 | 仅卡盘夹持 | 卡爪夹持长度、主轴通孔 |
| 约3到10 | 卡盘加尾座顶尖 | 尾座行程、套筒刚性、顶尖间距离 |
| 约10以上 | 卡盘、尾座加中心架 | 中心架安装方式、床身长度、主轴通孔能否穿料 |
机床布局:斜床身、平床身还是立式
床身布局决定排屑方式、刚性,以及上下料是否方便。对于加工钢制轴类和盘类零件的工业数控车床,三种布局基本涵盖了大多数采购需求。
斜床身
切屑远离切削区,占地紧凑,铸件刚性好,适合自动化和连续生产。
平床身
长床身适合长轴加工,手动上下料方便。切屑容易堆在床身上,所以冷却液流向和清理很重要。
立式
重型盘类和法兰类零件平放在卡盘上,靠自重定位。长度方向能力有限,适合短而宽的零件。
斜床身在刚性、排屑和自动化方面评分较高,平床身则在长轴加工能力上占优。如果多数零件的长径比超过10,带尾座和中心架的平床身值得重点考虑;加工中等长度轴件与盘类混合零件时,斜床身通常表现更稳定。
主轴通孔、功率与转速:决定材料适用范围的参数
主轴是任何数控车床的核心。描述主轴的有三个数据:通孔、功率和转速范围。需要把这三项放在一起看,因为最高转速高而低速扭矩不足,会限制钢件加工。
大通孔主轴数控车床
大通孔主轴数控车床允许棒料、管料和长轴穿过主轴箱。这样可以减少机床外部的物料搬运,方便配合送料机,也能为长零件提供额外支撑。代价是主轴轴承尺寸更大,部分设计的最高转速也会降低。通孔应选择刚好能容纳最大棒料并留出小余量的规格,而不是选择市面上尽量大的通孔。
功率、扭矩与转速范围
主轴功率以千瓦计,反映电机可持续切削的能力;低转速扭矩则反映主轴在大直径上进行重切削的表现。图3显示了在线速度保持200 m/min时,不同直径所需的主轴转速。小零件需要超过3000 rpm的转速,大零件则需要在几百转时仍有较强扭矩。
向供应商索取的资料
- 覆盖全转速范围的功率与扭矩曲线,而不只是峰值功率。
- 主轴端部型式、通孔尺寸,以及装上卡盘后可通过的最大棒料。
- 轴承配置方式和主轴冷却方式。
- 装上所选卡盘和卡爪后允许的最高转速。
液压卡盘数控车床:让装夹稳定可重复
装夹把主轴精度转化为零件精度。液压卡盘数控车床通过主轴尾部的油缸夹紧,夹紧力由系统设定,每个循环都能重复。手动卡盘依赖操作者的扳手和手感,零件之间会产生差异。
液压卡盘
- 夹紧力由程序设定并重复
- 装卸速度快
- 可配合机器人和上下料装置
- 软爪可在机上车削成形
手动卡盘
- 结构简单,需要维护的部件少
- 适合产量很低、装夹变化多的场合
- 夹紧力取决于操作者
- 装卸循环较慢
薄壁套和环类零件在高夹紧压力下容易变形,所以要选择压力可调、带脚踏开关或程序切换功能的卡盘。需要核对最大静态夹紧力和该卡盘尺寸允许的主轴转速,两项限制同时生效。每个零件系列都应备有软爪,备用卡爪也能缩短换型时间。
8工位刀塔数控车床:购买前先规划刀具
8工位刀塔数控车床不需要人工换刀,就能完成大多数轴类、套类和盘类零件的加工程序。当粗车、精车、切槽、螺纹、钻孔、镗孔和切断刀具都能装在同一刀塔上,并且留出一个工位作为备用刀或磨损较快工序的姊妹刀时,八个工位就够用。
| 工位 | 刀具 | 用途 |
|---|---|---|
| T01 | 外圆粗车刀 | 去除大部分余量 |
| T02 | 外圆精车刀 | 达到尺寸和表面要求 |
| T03 | 切槽刀 | 退刀槽和卡簧槽 |
| T04 | 螺纹刀 | 外螺纹 |
| T05 | 中心钻或钻头 | 起孔和中心孔 |
| T06 | 镗刀 | 内孔加工 |
| T07 | 切断刀 | 零件切断 |
| T08 | 姊妹刀或备用刀 | 磨损较快刀具的备份 |
刀塔需要检查的内容
- 相邻工位换刀时间,以及整圈换刀时间。
- 刀柄型式和柄部尺寸,确认现有刀柄能否继续使用。
- 每个工位的冷却液供给。
- 刀塔与卡盘、尾座之间的干涉间隙。
- 需要横向钻孔或铣削时,是否可选动力刀具。
如果零件清单中的工序超过八种,12工位刀塔或双刀塔可以减少换型次数。刀塔越大,重量和体积也越大,所以应根据刀具规划来选择,而不只看工位数量。
数控车床重复定位精度与加工精度:看懂数据
定位精度表示轴到达指令位置的接近程度;重复定位精度表示轴多次返回同一位置的一致程度。批量生产更看重重复定位精度,单件加工则更关注定位精度。需要询问每项数据采用了什么测试方法。ISO 230-2是应用较广的测试规范,供应商如果引用它,通常也能说明数据是如何测得的。
据吉斯特官网数控车床知识页介绍,重复定位精度可达正负0.005 mm。这类数据描述的是轴的运动,并不等于成品零件的精度。零件公差还取决于刀具磨损、热变形、装夹和编程,所以建议用自己的材料做一次试切。
轴精度与零件精度
| 检查项 | 反映的问题 | 验证方式 |
|---|---|---|
| 定位重复性 | 轴返回同一点的能力 | 激光或百分表测试 |
| 圆度 | 主轴和卡盘状态 | 棒料试切,用圆度仪测量 |
| 直径一致性 | 热变形和刀具磨损 | 连续测量30件 |
| 表面粗糙度 | 刚性和刀具状态 | 粗糙度仪测量Ra值 |
结构、刚性与热稳定性:规格数据背后的基础
刚性决定机床能否在重切削中保持公差。需要查看结构采用什么材料、导轨如何布置,以及机床如何处理热量。
- 床身铸件:经过时效处理的带筋铸铁,能保持几何精度并吸收振动。
- 导轨:硬轨在重切削中减振效果好,线轨则能实现更快的快速移动。
- 滚珠丝杠:预拉伸并带支撑端的丝杠,可减少受热伸长。
- 主轴轴承:轴承组合和预紧力决定刚度和温升。
热量需要单独检查。据常见工程手册数值,碳钢温度每升高1摄氏度,每米约伸长11到12微米。一根500 mm的钢件温度升高10摄氏度,长度可增加约0.06 mm,这比常见的轴重复定位精度数值还要大。预热程序、稳定的冷却液温度和数控系统中的热补偿,都是应对热变形的实用办法。
数控系统、软件与自动化:让团队容易上手
好的数控系统,是编程员和操作员第一天就能用起来的系统。多数数控车床运行标准G代码,并在其上提供对话式或循环式编程。需要确认系统带有粗车、切槽和螺纹固定循环、刀具寿命管理、工件坐标存储,以及通过USB或网络传输程序的功能。
| 功能 | 作用 |
|---|---|
| 车削与螺纹固定循环 | 程序更短,输入错误更少 |
| 便于输入的刀具磨损补偿 | 加工中更快修正尺寸 |
| 大容量程序存储和网络传输 | 方便管理多个零件号 |
| 送料机、机器人或桁架上下料接口 | 产量增长时可以加装自动化 |
| 远程诊断 | 出现故障时更快获得支持 |
只要机床预留了合适的接口,自动化可以后期再加。适合上下料装置的门开口、卡盘开合信号和备用I/O点,在购买时很容易写进配置要求,产量上升时能省去返工。
数控车床厂家还是供应商:谁为设备负责
数控车床厂家负责设计并制造机床;数控车床供应商可能销售其他工厂制造的机床,也可能提供本地化服务,或两者兼有。二者没有天然的高低之分,关键在于谁能回答技术问题、供应备件,并在机床需要处理时到现场服务。
- 供应商能否用你的零件试切,并提供试切检测数据
- 哪些零件和部件是自己加工的
- 备件库存有哪些,发货需要多长时间
- 安装调试和操作培训是否包含在项目计划里
- 远程服务和现场服务如何安排
- 能否展示在类似工厂中运行的同类机床
江苏吉斯特科技有限公司在东台市自有工厂制造自动化设备,并可按客户要求定制机床,这让技术问题与能够回答问题的工程师之间的距离更短。如需进一步了解气门车削加工中的公差控制,可参考公司新闻页中的文章 CNC Engine Valve Turning Machine: How to Specify One That Holds Tolerance。
加权评分:把九个因素变成清晰的决策
评分表能让讨论聚焦在证据上。给每个因素设定权重,试切之后对每台候选机床按1到5分打分,再用权重乘以评分并求和。图5展示了本文为轴类加工车间设定的示例权重。它们只是一个起步框架,并非行业调查结果,请根据自己的优先级调整。
计算示例:加工精度的权重为14。一台评分为4分(满分5分)的机床,得分为14乘以4再除以5,等于11.2分。对每个因素重复这一计算,再比较总分。
轴类加工数控车床参数:实用核对清单
阅读轴类加工数控车床参数表时,可以对照下面的清单。右侧一列给出了把数字变成可用信息的追问。
| 参数 | 重要原因 | 需要追问 |
|---|---|---|
| 最大车削直径 | 零件尺寸上限 | 是否在装好刀塔时测得 |
| 最大车削长度 | 最长轴件 | 是否包含卡盘和尾座 |
| 顶尖间距离 | 顶尖装夹的轴件 | 尾座行程是多少 |
| 主轴通孔 | 棒料和轴件穿过能力 | 装上卡盘后可通过的最大棒料 |
| 主轴转速与功率 | 材料适用范围 | 是否有扭矩曲线 |
| X轴和Z轴快速移动 | 非切削时间 | 滚珠丝杠规格和快移速度 |
| 刀塔工位数 | 刀具容量 | 相邻工位换刀时间 |
| 尾座类型 | 轴件支撑 | 液压式还是可编程式 |
| 重复定位精度 | 零件一致性 | 采用了哪种测试方法 |
小批量生产如何选数控车床
小批量车间经常换产品,所以换型时间和切削时间同样重要。小批量生产如何选数控车床,可以优先考虑缩短换型的功能:刀塔带预调刀柄、卡盘快换卡爪、补偿输入方便、程序存储容量大,以及对刀仪或测头。比产品中最大零件略小、结构更简单的机床,往往比一台很少装满的大机床更合适。
- 把零件按直径范围、材料和刀具相近的原则归为系列。
- 在同一系列内统一刀柄和刀片。
- 为经常重复加工的零件备好并标记软爪。
- 把程序与装夹说明、补偿记录一起存入系统。
- 使用首件检验表,让首件尽快获得确认。
同时要为增长留出空间。送料机接口和适合上下料的机门,能让小批量机床在以后承接更大的产量,而不必另行购置新机床。
吉斯特数控车床系列及配套设备
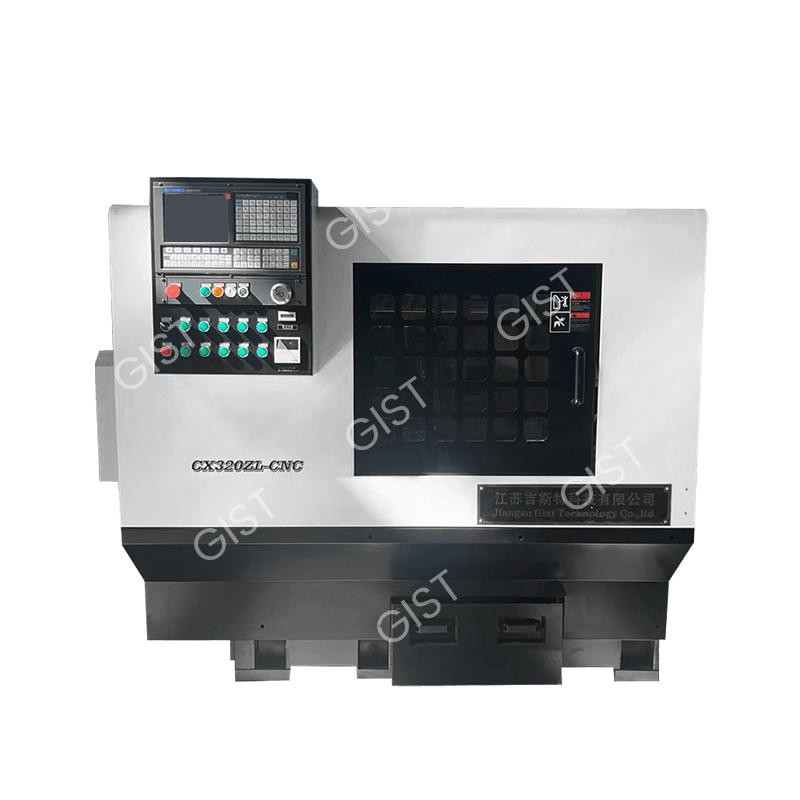
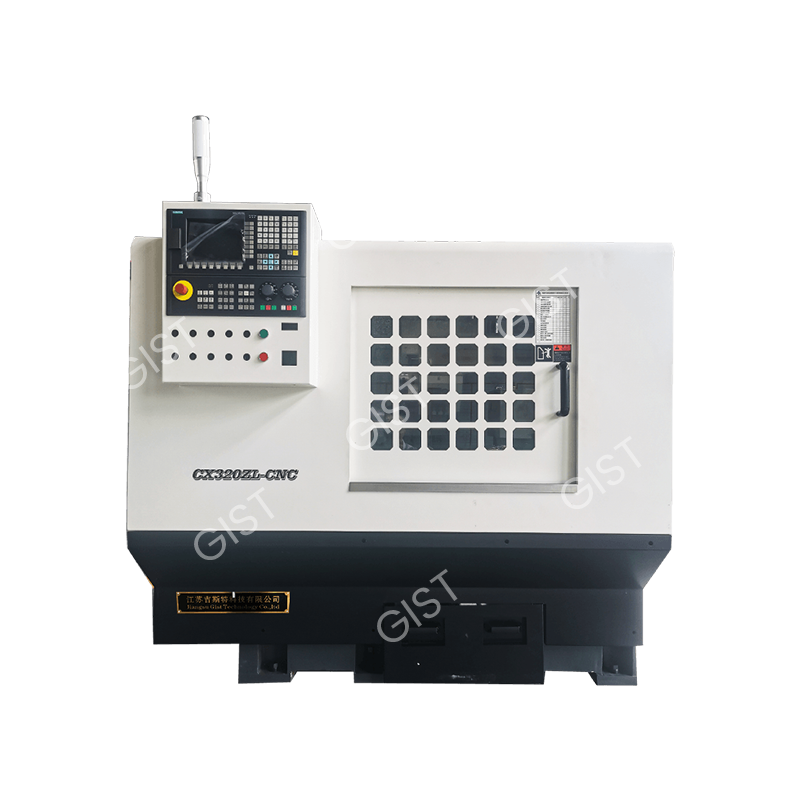
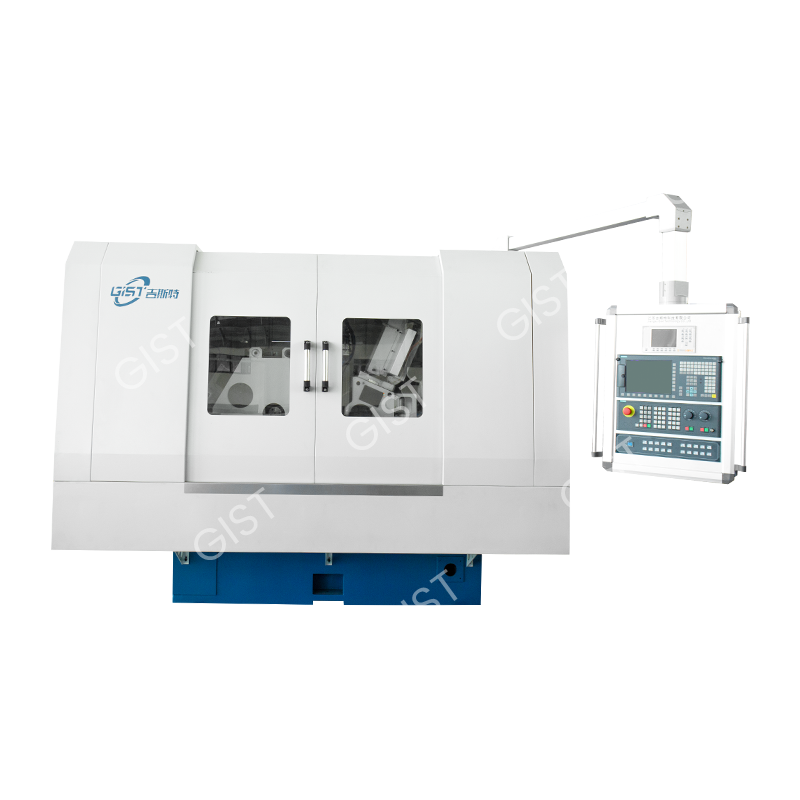
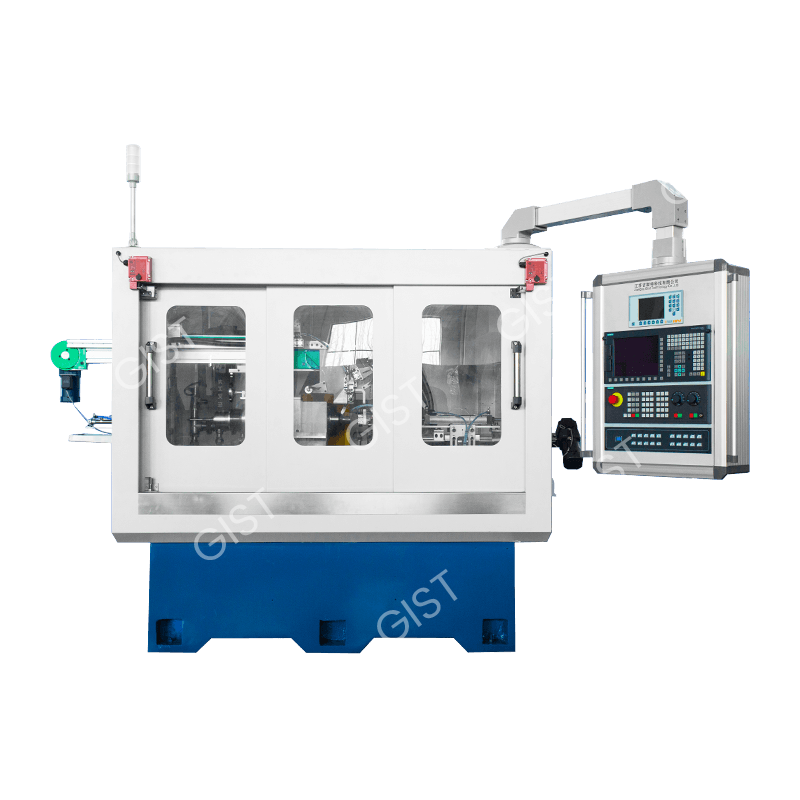
江苏吉斯特科技有限公司在通用设备类别中列有两款数控车床,同时还有车削之后常用的精加工设备。每张卡片都链接到产品页面,技术团队可以根据你的零件提供规格书。
车削之后常用的精加工设备
关于江苏吉斯特科技有限公司
江苏吉斯特科技有限公司的前身是东台市伟锋机械厂,创立于2012年,新公司成立于2020年4月。公司位于东台市五烈镇工业集中区1号,占地22亩,厂房建筑面积超过11000平方米,总投资1亿元。公司是集开发设计、生产制造、销售及售后服务于一体的整机自动化设备制造厂家,可根据客户要求定制高精度、智能化的制造设备。
公司的智能自动化设备应用于机车、发电机组、矿山机械、商用车和船舶等发动机核心部件领域,并拥有自主进出口权,设备已销往德国、日本等市场。正在评估数控车床厂家的采购人员,可以把这些信息作为实地考察或视频验厂的参考起点。
常见选购误区及应对方法
只看最高转速
低转速扭矩决定重切削能力,应查看完整的功率曲线。
跳过试切
用自己的材料试切,才能看到真实的公差和表面质量。
忽视长轴支撑
加工长零件时,要核对尾座行程和中心架选项。
工位买得过多
先做刀具规划,再选择与之相符的刀塔规格。
不关注排屑
排屑不畅会升高温度,并划伤已加工表面。
遗漏备件和培训
尽早约定备件、操作培训和服务方式。
数控车床采购前核对清单
- 用图纸、材料、公差和批量填好零件档案。
- 确认装好卡盘和刀塔后的车削直径与长度。
- 根据零件长度和上下料方式选择床身布局。
- 查看主轴通孔、扭矩曲线和转速范围。
- 核实液压卡盘的压力调节方式及软爪供应。
- 为8工位及以上刀塔拟定刀具规划。
- 索取重复定位精度数据,并确认测试方法。
- 进行试切,并连续测量至少30件。
- 约定安装、培训、备件和远程服务事项。
把图纸和批量计划发给吉斯特技术团队,一起讨论哪种数控车床配置适合你的生产。联系吉斯特
数控车床常见问题解答
什么是数控车床?
数控车床是由计算机控制的机床,工件旋转,刀具切除材料,可按程序加工出轴、盘、套和带螺纹的零件。
数控车床是如何工作的?
数控系统读取程序,主轴带动零件旋转,刀具沿X轴和Z轴移动,刀塔在工序之间自动换刀。
数控车床用来做什么?
用于车外圆、车端面、镗孔、切槽、钻孔和车螺纹,广泛应用于汽车、发动机、矿山、船舶和通用机械加工。
数控车床有哪些类型?
常见类型有斜床身、平床身和立式车床,还有带送料机的车床、带动力刀具的车床和双主轴机床。
数控车床与车削中心有什么区别?
数控车床以车削为主;车削中心通常增加动力刀具、Y轴或副主轴,可在一次装夹中完成铣削和横向钻孔。
数控车床适合小型企业吗?
适合。程序存储、快速换型和对话式编程,让数控车床适用于小批量和多品种零件加工。
如何确定车削直径和长度?
以最大零件为基础,加上刀柄和尾座的避让余量,并确认参数是在装好卡盘和刀塔后测得的。
数控车床必须配液压卡盘吗?
并非每项加工都需要,但液压卡盘能提供可重复的夹紧力和更快的装卸,有利于批量生产和自动化。
数控车床的精度有多高?
据吉斯特标注,部分机型的轴重复定位精度可达正负0.005 mm。零件精度还取决于刀具、热变形和装夹。
刀塔需要多少个工位?
八个工位可以覆盖大多数轴类和套类程序。只有当刀具规划中的工序更多时,才需要选择更大的刀塔。