
 中文简体
 English
 русский
 Español

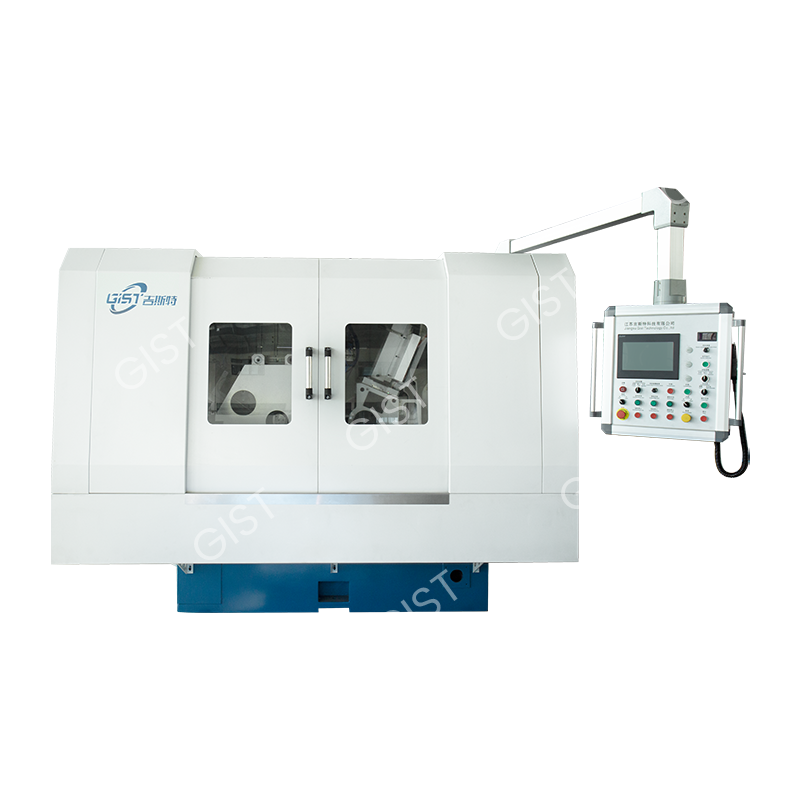
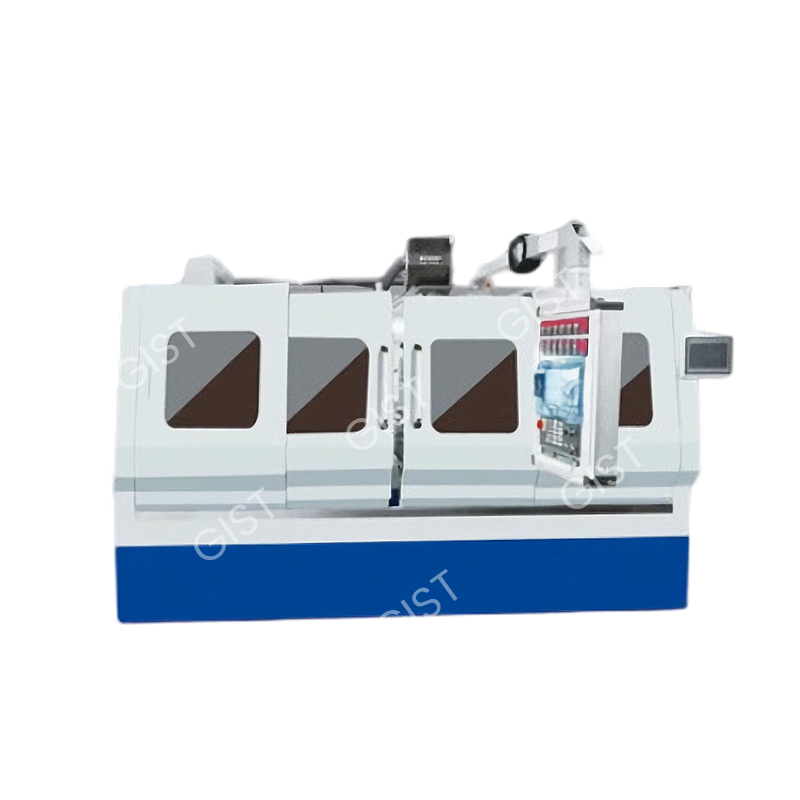
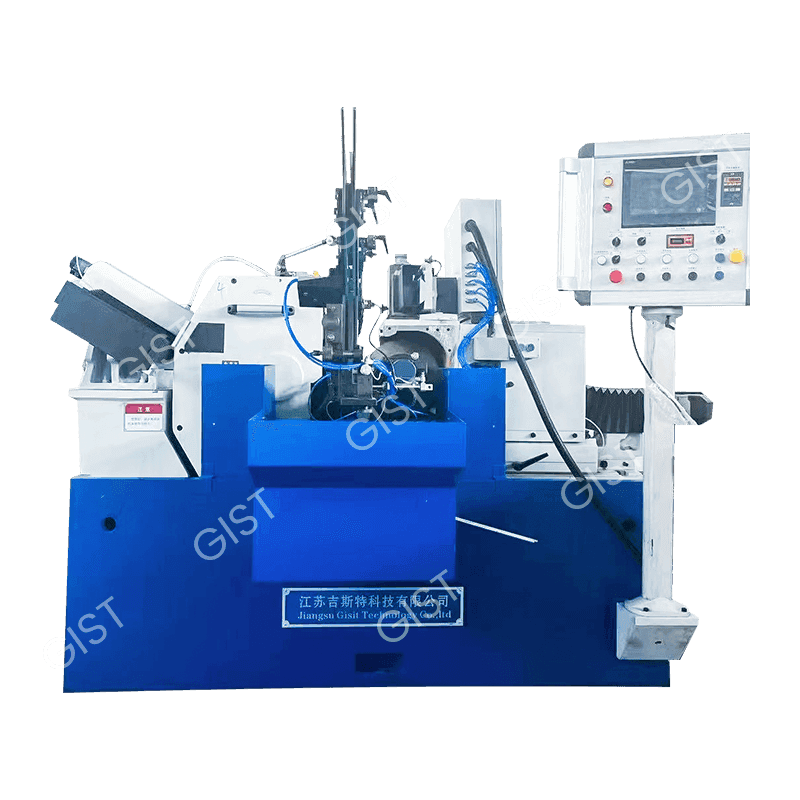
普通砂轮无心磨床
Cat:无心磨床
所属分类:无心磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息当车间在数控磨床与手动磨床之间做选择时,决定因素通常集中在五个实际方面,而不是单一功能。数控气门磨床能够提升公差控制精度、重复精度、加工节拍、对操作工技能的依赖程度,以及一台机床在不大幅更换工装的情况下所能处理的气门类型范围。传统的手动进给磨床仍然可以磨出合格的气门,但结果很大程度上取决于操作工当天的手法、疲劳程度和专注度。
本文将详细介绍这五项优势,通过简单的图表对比典型的表现模式,并探讨自动气门磨床在汽车、柴油发动机以及重型气门生产中的应用场景。以下对比只是机加工车间实践中常见的示意性模式,并非固定结果,因为实际效果会因机床型号、气门材质和维护状况而有所不同。
气门座角度、杆径和端面跳动都取决于砂轮进给工件的精度。在手动机床上,进给速度和停留时间由人工控制,这意味着即使是两位技术娴熟的操作工,在同一款气门上也可能磨出略有差异的结果。数控气门磨床用伺服驱动轴取代了手动手轮,每个循环都按照预先编好的进给曲线执行,因此从班次开始的第一件气门到最后一件,座角和杆径几何尺寸都能保持在更窄的范围内。
如果气门座角稍有偏差,燃烧气体就可能从气门座泄漏,随后表现为压缩不足或气门座烧蚀。由于数控机床上的气门座磨削工序每次都遵循相同的数字化路径,处理大批量进排气门的车间通常会发现,需要二次修磨来纠正跳动的座圈更少。这也是汽车再制造商和柴油发动机气门供应商越来越多地要求关键密封面采用数控磨削、而不是仅依靠手动工位做精加工的原因之一。
1到10分制的示意性精度评分,基于对比手动与数控气门磨削工位时常见的模式。
随着操作工手感在长班次内因疲劳而变化、砂轮磨损或注意力在多个任务间转移,手动磨削的精度往往会逐渐漂移。数控气门磨床不会以同样的方式产生这种漂移,因为控制系统在每个工件上都执行相同的编程序列,而不是依赖持续的人工调整。在多班次运行中,这一点尤为明显,因为同一台手动机床在一天之内可能由不同的操作工轮流操作。
对于每天加工数百个气门的发动机气门再制造商来说,微小的不一致会不断累积。在手动机床上,班次后期磨削的一批产品往往比班次早期的产品表现出更大的差异,原因仅仅是操作工疲劳所致。由于数控气门磨床无论班次时间如何都重复相同的编程动作,整个生产批次的质量漂移通常会减少,这也是许多车间从手动转向数控气门磨削设备时被提及较多的原因之一。
整个生产批次(B1至B8)返工频率的示意性模式,展示手动磨削结果在班次中的漂移情况,与更稳定的数控模式相比。
手动磨床的总加工节拍包括装夹、磨削本身,以及在气门被验收前单独进行的座角和杆径人工测量步骤。由于数控气门磨床可以存储不同气门类型的预设程序,且许多机型还带有加工过程中的在线测量功能,这些步骤中的多个环节会重叠或大幅缩短,从而缩短了每件气门所需的时间。
在手动工位上,装夹时间往往是非增值时间中占比最大的部分,尤其是在同一班次内需要切换不同气门直径或座角时更为明显。将气门参数存储在数控系统中并在下一批次调用,省去了大部分人工重新校准的步骤,这也是同一天内需要混合加工汽车和柴油发动机气门的车间通常选择自动气门磨床的原因之一。
装夹、磨削和检测各阶段单件气门加工时间分配的示意性对比,比较手动与数控气门磨削工作流程。
手动气门磨削是一项通常需要数年时间才能达到稳定高水平的手工技能,其产品质量与当天操作该机床的具体操作工密切相关。数控气门磨床将大部分技能要求从机床操作工转移到了编程和维护人员身上,这改变了车间所需的培训模式。
新操作工通常可以在较短时间内学会装料、启动和监控数控气门磨削循环,而培养手动磨削所需的稳定手感则需要更长时间。这并不意味着不再需要熟练的编程和维护人员,但确实降低了日产量对具体操作工的依赖程度,这对面临熟练工短缺问题的气门翻新和发动机零部件行业车间来说十分重要。
五项性能因素的示意性对比,显示数控气门磨床相较于手动磨床拥有更全面、更均衡的表现。
典型的数控气门磨床结合了用于砂轮定位的直线轴和用于工件旋转的回转轴,许多机型还配备了独立的砂轮修整和座角调整轴。这种多轴布局使同一台机床能够通过改变程序而非更换工装或夹具,来磨削不同的座角、杆径和气门头尺寸。
由于磨削路径是可编程的,而非由机械凸轮或手动导向装置固定,同一台自动气门磨床通常可以在一批次中设置为加工乘用车进排气门,在下一批次中加工更大型的柴油发动机或重型气门,只需在机床设计的行程和直径范围内进行切换。这种灵活性正是机车、发电机组、船用发动机和商用车零部件制造商在评估数控柴油发动机气门磨床、以补充其现有手动磨削工位时经常考虑的原因之一。
典型数控气门磨床的简化结构概览,展示了上文轴数与自动化讨论中提到的主要功能区域。
下表总结了上述五项优势中讨论的实际差异,是一份基于气门生产和翻新领域常见配置的总体对比,而非针对某一具体机型的规格说明。
| 对比项 | 手动气门磨削 | 数控气门磨床 |
|---|---|---|
| 进给控制 | 手轮操作,依赖操作工判断 | 伺服驱动,程序控制 |
| 整个班次的重复精度 | 随操作工疲劳而变化 | 编程循环下保持一致 |
| 典型轴数 | 单一手动进给轴 | 多个直线轴与回转轴 |
| 新气门类型的装夹调整 | 人工重新校准 | 调用已存储的程序参数 |
| 对操作工技能的要求 | 高,依赖手感 | 操作要求适中,编程要求较高 |
| 加工过程中的测量 | 通常为单独的人工步骤 | 通常集成于加工循环中 |
| 典型应用范围 | 不改造工装则范围较窄 | 适用气门尺寸和角度范围更广 |
发动机气门磨削是多个行业的核心环节,包括汽车零部件制造、柴油发动机气门生产,以及机车、发电机组、矿山机械、商用车和船用发动机的翻新工作。为这类生产设计的自动气门磨床通常需要在不做大量人工换装的情况下,处理一系列杆径和头部尺寸。
对于汽车进排气门,加工节拍和重复精度通常最为重要,因为生产批量通常更高,公差也更严格。对于柴油发动机气门和重型应用,用于柴油发动机气门的数控磨床通常需要更宽的行程范围和更强的工件夹持力,以应对更长的杆部和更大的头部直径,同时仍要保持与小型汽车气门相当的座角精度。
以下配置大致展示了不同生产规模下数控气门磨床的典型配置方式,从紧凑型单一气门类型产线到混合批次的汽车与柴油发动机气门配置。
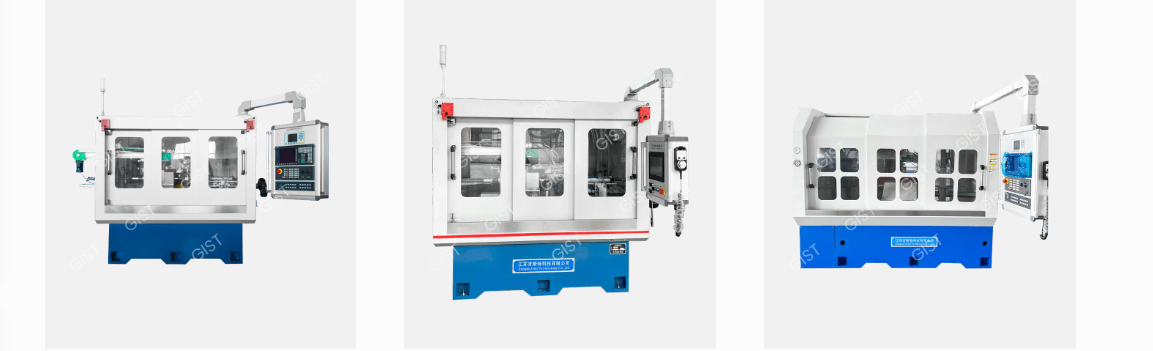
在评估数控气门磨床供应商时,大多数工程团队不会只看规格表,还会考察工厂的生产能力、工程支持水平以及向其他市场出口设备的经验。一家能够自主设计、制造并维护自有设备的数控气门磨床制造商,往往更有能力支持不同于标准目录机型的定制轴系配置或气门尺寸范围。
江苏吉斯特科技有限公司(原东台市伟锋机械厂,诞生于2012年)新公司成立于2020年4月,公司地址位于东台市五烈镇工业集中区1号,占地面积22亩,厂房建筑面积达11000平方米以上,总投资1亿元人民币,于2021年初动工建设,2022年初竣工投入使用。公司是一家集开发设计、生产制造、销售及售后服务于一体的整机自动化设备制造厂家,拥有一批技术丰厚的设计团队和高素质的一线技能员工,可根据客户要求为其精心订制各种高精度、智能化的优良制造设备。
公司生产的智能自动化设备广泛应用于机车、发电机组、矿山机械、商用车、船舶等发动机核心部件领域,同发动机零部件制造企业德国MAHLE(马勒)、动力管理公司美国EATON(伊顿)等外资企业保持长期合作,并已进入其采购体系;公司拥有自主进出口权,近年来将设备出口至德国、日本、土耳其、伊朗等20多个国家和地区。公司与国内主要的发动机气门生产厂商,如重庆三爱海陵实业有限责任公司、济南沃德汽车零部件有限公司、登云股份旗下的怀集登月气门有限公司等,均建立了紧密的合作伙伴关系。
公司拥有10多项发明专利和100多项实用新型专利,于2022年获评国家高新技术企业,2024年荣获专精特新企业称号。公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,并落实执行各项体系管理要求,持续创新改进以满足客户全方位的需求。公司秉承以人为本、合作共赢、客户至上的原则,热忱欢迎国内外广大客户莅临参观指导。
对于将小型数控气门磨床与大型生产线配置进行比较的车间来说,直接与高精度气门磨床制造商就轴数、夹持方式和控制软件进行沟通,通常比从通用目录中选择固定型号更具灵活性。计划为自身产线选购气门磨床的车间,通常会先明确气门直径范围和预期日产量,再与制造商工程团队一起细化具体配置。
它是一种使用计算机数控技术驱动砂轮和工件轴运动的气门磨床,而不是依靠人工操作的进给手轮,因此座角和杆径通过预存程序进行控制。
工件被夹持在主轴箱中并旋转,砂轮沿预设轴移动进给,座角、停留时间和进给速度提前设定,并对该批次内的每一件气门重复执行。
气门磨削可以恢复或建立精确的座角和平滑的密封面,使气门与气门座紧密贴合,从而保证正常的压缩比并减少气门面处的漏气。
价格取决于轴数、夹持配置、气门直径范围和自动化程度,因此车间通常会根据自身具体的气门类型和预期产量向制造商索要报价。
机床通常直接从能够根据车间加工的具体气门范围来配置轴系和夹持方式的制造商或工厂采购,而不仅仅依靠通用设备目录。
可达到的精度取决于具体机床、砂轮状态和维护水平,不过总体而言,数控控制通常比手动进给磨削能实现更严格、更一致的座角和杆径公差。
最大气门直径因机床配置而异,标准汽车产线和重型柴油发动机配置通常针对各自的气门尺寸设计了不同的行程范围和夹持能力。
常见配置包括用于砂轮定位的直线轴以及用于工件旋转的回转轴,许多机型还会根据型号增加独立的砂轮修整轴或座角调整轴。
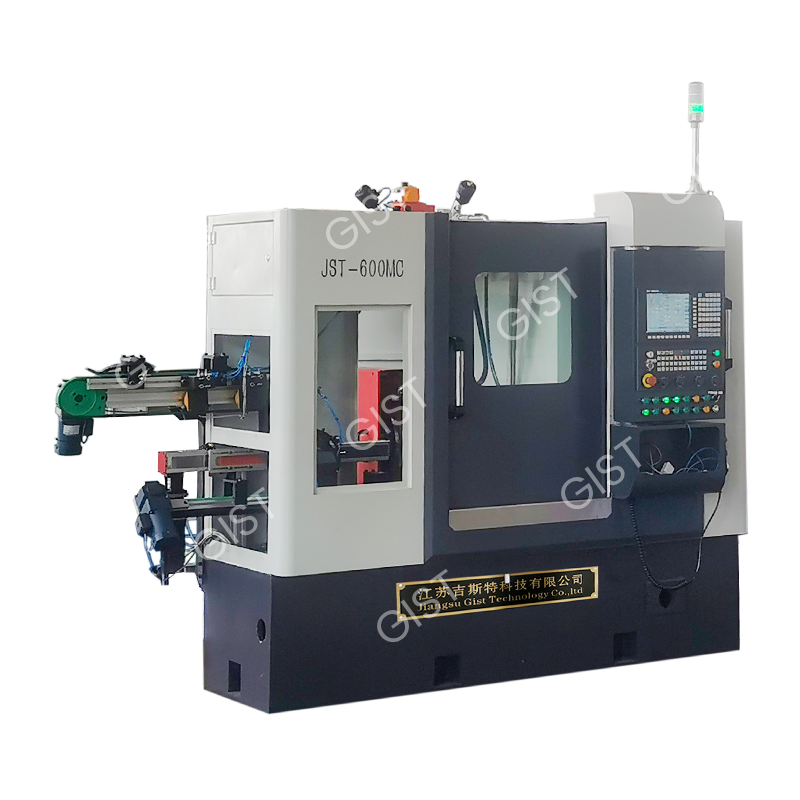
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息
所属分类:生产辅助用品 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息
所属分类:生产辅助用品 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息