
 中文简体
 English
 русский
 Español

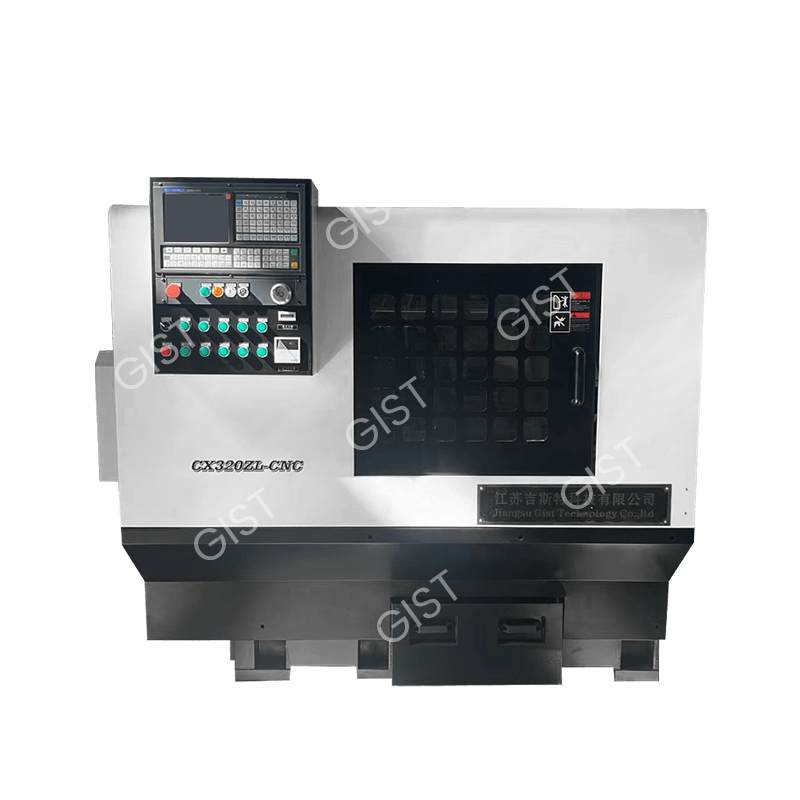
CNC圆弧车床
Cat:数控车床
所属分类:数控车床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息选择合适的数控车床,核心在于让机床能力与实际加工零件相匹配。首先确认零件的最大回转直径与加工长度,再核对主轴转速范围、轴数配置、刀塔工位数、卡盘规格与自动化兼容性是否符合日常批量生产的需要。规格过高的数控车床会占用多余的场地与能耗,而规格不足的设备则难以满足长轴类或多特征零件的精度与效率要求。在机械参数确定之后,再进一步了解控制系统操作界面、上下料方式以及供应商可提供的售后支持,最后做出选型决定。
下文将围绕这些关键决策点逐一展开,并配合对比图表、参数表格和实用检查清单,帮助您根据自身生产线的实际情况选择合适的数控车削中心,而不是仅凭一份通用参数表做判断。
数控车床通过带动工件旋转并配合刀具切削,加工出轴类、套类、法兰等回转对称零件。数控车削中心在此基础上进一步扩展了加工能力,通常配备刀塔动力刀具、Y轴或副主轴,使铣削、钻孔以及偏心特征加工可以在一次装夹中完成,无需将零件转移到第二台设备继续加工。
在对比具体机型之前,先梳理清楚真正决定机床是否适配零件的技术参数十分必要。下表列出了大多数生产团队在选型时最先核查的因素,以及每项参数对最终选择数控车床或车削中心的意义。
| 技术参数 | 核查内容 | 重要意义 |
|---|---|---|
| 最大车削直径 | 床身回转直径与刀架上回转直径 | 决定机床可实际容纳的最大零件尺寸 |
| 最大车削长度 | 卡盘端面至尾座之间的距离 | 决定长轴类零件能否得到稳定支撑 |
| 主轴转速范围 | 最低与最高转速,以及扭矩曲线 | 影响表面加工质量与材料去除效率 |
| 轴数配置 | 受控轴数量以及是否配备动力刀具 | 决定一次装夹能完成的加工范围 |
| 刀塔与刀位数 | 刀位数量与动力刀具占比 | 影响无需人工换刀即可完成的工序数量 |
| 卡盘与棒料容量 | 卡盘规格与棒料通过直径 | 确认与所用原材料规格是否匹配 |
| 自动化兼容性 | 棒料送料机、桁架机械手或机器人接口 | 支撑长时间无人值守生产 |
轴数配置是普通数控车床与完整车削中心之间最主要的区别之一。两轴机床可完成基础的外圆、内孔及端面加工;加装带C轴的动力刀塔后,可在同一次装夹中完成铣削、交叉钻孔及偏心特征加工;再配置副主轴,则可自动完成零件背面接料及后续加工,适用于需要两端加工的零件。
刀位数量决定了在需要人工介入之前可编程完成的工序数量。八到十二个刀位的刀塔通常可满足中等复杂程度零件的车削、切槽与螺纹加工需求;而带有多个外径、交叉孔或键槽特征的零件,则更适合选择更大刀位数或双刀塔配置,以避免因反复换刀而拉长加工周期。
生产批量的大小直接影响哪些功能真正能带来回报。以小批量、多品种为主的样件加工车间,通常更看重换型速度与操作界面的简便性;而以数千件甚至更大批量生产同一零件的供应商,则更能从棒料自动送料、副主轴自动接料及无人值守运行中获益,因为增加的投入可以被摊薄到更多的成品零件上。
| 生产场景 | 建议配置 | 主要考量 |
|---|---|---|
| 样件或小批量试制 | 标准两轴或三轴车床,人工装夹 | 换型速度与编程灵活性 |
| 中等批量生产 | 带动力刀具及棒料送料机的车削中心 | 减少装夹次数并保持稳定重复精度 |
| 大批量连续生产 | 带副主轴与机器人上下料的多轴车削中心 | 延长无人值守时间并缩短加工周期 |
数控车削中心通常按床身布局与轴数能力进行分类。平床身车床是常见的通用布局,斜床身车床排屑更为顺畅,更适合较高转速加工,而多轴车削中心则在此基础上增加了动力刀具,往往还配备副主轴,用于加工结构较为复杂的零件。下方图表对这几类机型进行了大致对比。
| 类型 | 常见应用 | 自动化适配度 |
|---|---|---|
| 平床身车床 | 轴类、法兰、套类零件的通用车削 | 适中,适合人工或半自动上下料 |
| 斜床身车床 | 较高转速车削,排屑更为顺畅 | 良好,兼容棒料送料机与桁架上下料 |
| 多轴车削中心 | 需铣削、钻孔及背面加工的复杂零件 | 较强,常与副主轴及机器人产线配合使用 |
车削加工过程中切削力持续存在,因此床身材质与导轨设计直接影响数控车床长期保持精度的能力。铸铁床身配合矩形导轨通常具有较好的减振效果,适合较重的粗加工工况;而直线导轨一般能实现更快的快移速度,常用于负荷较轻、转速较高的精加工场合。对于长时间连续生产,热稳定性同样重要,若机床结构与冷却系统未能协同设计,主轴与坐标轴的热变形可能会逐渐影响尺寸稳定性。
自动化兼容性建议在选型初期就予以核实,因为后期再改造往往比在选型阶段一并规划要更为复杂。棒料送料机可通过主轴孔持续供料,延长轴类零件的无人值守加工时间;桁架机械手或机械臂则适用于毛坯或铸件类卡盘零件,可将加工完成的零件自动移至传送带或料盘,无需操作人员全程值守。当前不少数控车削中心还支持远程监控,可通过联网设备实时查看生产状态。
数控车床是长期使用的生产资产,因此维护便利性在选型阶段就应纳入考虑,而不仅仅关注初始参数表。润滑点易于接触、冷却液过滤系统清晰、导轨防护罩便于更换的机床,通常能够更长时间地保持加工精度并减少停机时间。
机床参数只是选型考量的一部分,一家数控车床厂家的经验与服务水平,往往决定了新设备安装调试及后续使用是否顺畅。江苏吉斯特科技有限公司前身为东台市伟锋机械厂,诞生于2012年,新公司于2020年4月正式成立,地址位于东台市五烈镇工业集中区1号,占地22亩,厂房建筑面积达11000平方米以上,总投资1亿元,2021年初开工建设,2022年初竣工投入使用。公司集开发设计、生产制造、销售及售后服务于一体,拥有一支技术经验丰富的设计团队和高素质的一线技能员工,可根据客户需求为其量身定制各类高精度、智能化的数控车床与车削中心。
作为专业的数控车削中心厂家,公司生产的智能自动化设备广泛应用于机车、发电机组、矿山机械、商用车、船舶等发动机核心部件加工领域,并与德国MAHLE、美国EATON动力管理公司等外资企业保持长期合作,已进入其全球采购体系。公司拥有自主进出口权,近年来将设备出口至德国、日本、土耳其、伊朗等20多个国家和地区,同时与重庆三爱海陵实业有限责任公司、济南沃德汽车零部件有限公司、登云股份旗下怀集登月气门有限公司等国内主要发动机气门生产厂商建立了紧密的合作伙伴关系,是国内具备一定出口经验的数控车床供应商之一。
在技术积累方面,公司拥有十余项发明专利及百余项实用新型专利,2022年被认定为国家高新技术企业,2024年获评专精特新企业。公司已通过ISO9001质量管理体系、ISO14001环境管理体系及ISO45001职业健康安全管理体系认证,并持续落实各项体系管理要求,不断改进以满足客户在精度、效率与稳定性方面的多样化需求。作为一家中国数控车床厂家,公司秉持以人为本、合作共赢、客户至上的理念,欢迎国内外客户前来参观交流。若您正在寻找合适的数控车床工厂,欢迎结合自身零件特点,与技术团队沟通具体配置方案。
在最终下单前,可参照以下清单进行一次系统性核查,确保所选机床既能满足当前零件需求,也能兼顾近期的生产规划。
Q1 数控车床是什么
数控车床是一种由计算机程序控制的机床,通过带动工件旋转并配合刀具切削,加工出具有稳定重复精度的回转对称零件。
Q2 数控车床是如何工作的
主轴带动夹紧的工件旋转,控制系统按照编写好的程序移动刀具走刀路径,逐层去除材料直至加工出所需外形。
Q3 数控车床能加工哪些零件
常见加工零件包括轴类、套类、法兰、阀体、销轴等回转对称零件,广泛应用于汽车、发动机及机械制造领域。
Q4 数控车床可以加工哪些材料
多数数控车床可加工钢材、不锈钢、铸铁、铝合金及黄铜等常见金属材料,部分还可加工特定工程塑料,具体取决于刀具与主轴功率配置。
Q5 什么是数控车削
数控车削是指工件旋转、刀具固定或按程序移动进行切削,从而加工出圆柱形、锥形或轮廓成形零件的加工方式。
Q6 数控车削与数控铣削有什么区别
车削是工件旋转、刀具固定进行加工,主要形成回转形状;铣削则是刀具旋转、工件固定或移动,主要用于加工平面、槽和型腔。
Q7 什么是数控车削中心
数控车削中心是在普通数控车床基础上增加了多轴、动力刀具或副主轴的机床,可在一次装夹中完成车削、铣削与钻孔等多道工序。
Q8 数控车床大概需要多少投入
具体投入与轴数配置、自动化选配及机床规格密切相关,建议结合自身零件需求,直接与厂家沟通具体方案。
Q9 应该如何选择数控车床
建议先明确零件尺寸与精度要求,再结合主轴转速、轴数配置、刀塔容量及自动化兼容性,与实际生产批量进行匹配。
Q10 需要多大规格的数控车床
建议以当前及近期产品中直径最大、长度最长的零件作为基准,并预留合理余量,而非仅按最小零件选型。
Q11 选购数控车床应重点关注哪些技术参数
建议重点关注最大车削直径与长度、主轴转速与扭矩、轴数配置、刀塔刀位数、卡盘与棒料容量,以及是否满足自动化生产需求。
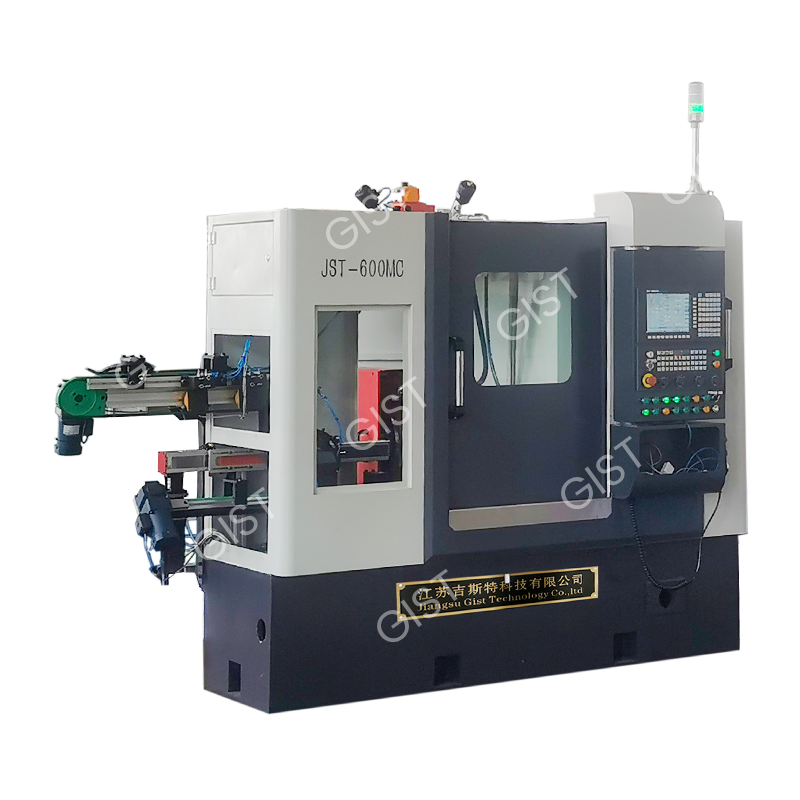
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息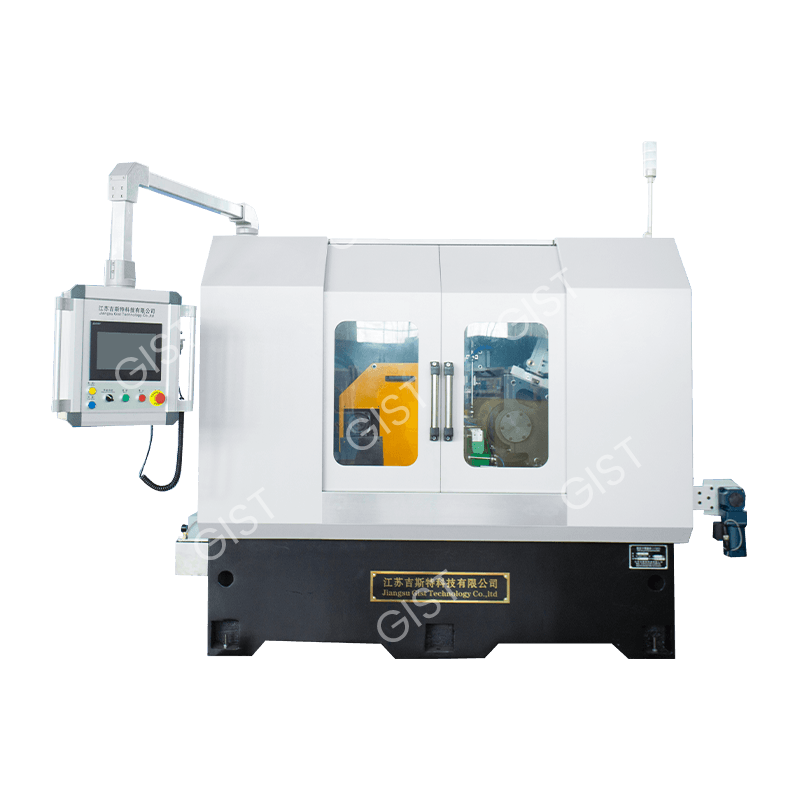
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息
所属分类:成品检测设备 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息
所属分类:生产辅助用品 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息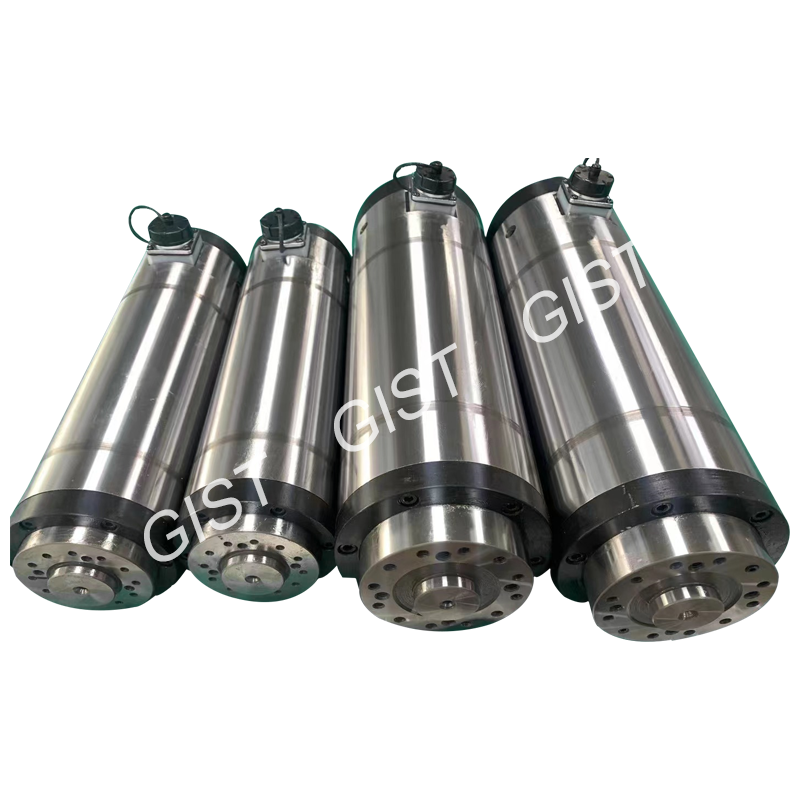
所属分类:生产辅助用品 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息